


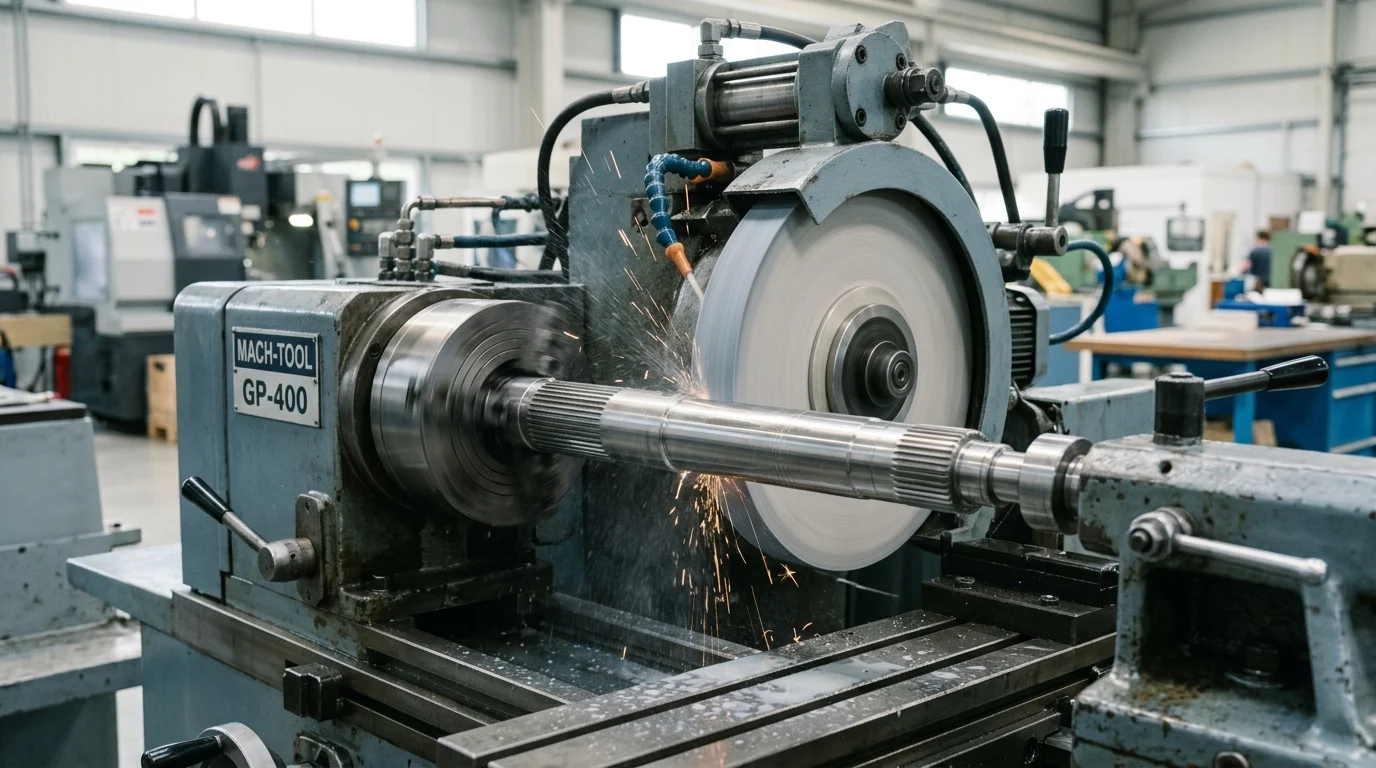
I takt med att produktionen av elbilar ökar, förändras definitionen av en "färdig" komponent. Delar som tidigare bara behövde acceptabel passform måste nu uppfylla strängare akustiska, termiska och geometriska krav eftersom det inte finns någon förbränningsmotor som döljer vibrationer eller drivlinans buller. Precisionsslipning har blivit en central process för tillverkning av elbilar, forma batterihöljen, rotor- och statorytor, reduktionsväxlar och lagergränssnitt för att stödja effektivitet, hållbarhet och tyst drift. Den här artikeln förklarar varför slipning är viktig i elektriska drivlinor, vilka komponenter som kräver högsta noggrannhet och hur tillverkare kan anpassa ytfinish, toleranskontroll och repeterbarhet till prestandaförväntningarna i elbilseran.
Varför slipning av elbilskomponenter är viktigt
Övergången från fordon med förbränningsmotor (ICE) till elfordon (EV) har fundamentalt förändrat tillverkningstoleranserna i hela fordonsleveranskedjan. Utan en förbränningsmotor som maskerar mekaniskt buller har de strukturella och akustiska kraven på fordonskomponenter blivit strängare. Slipning av elfordonskomponenter är inte längre bara ett sista steg; det är en kritisk tillverkningsprocess som krävs för att uppnå de exakta geometrier som krävs för moderna elektriska drivlinor.
Precisionsslipning hanterar de unika mekaniska påfrestningar som är inneboende i elbilar, såsom högfrekventa vibrationer. I takt med att den globala fordonsmarknaden ställs om mot elektrifiering är det avgörande att behärska dessa avancerade materialborttagningsprocesser för att uppfylla lagstadgade standarder och konsumenternas förväntningar.
Prestanda- och tillförlitlighetsfördelar
Eftersom elmotorer arbetar tyst blir mindre kuggljud eller lagervibrationer framträdande. Precisionsslipning säkerställer att kugghjulens tänder och kontaktytor passar perfekt ihop, vilket hjälper till att hålla bullernivåerna i kupén under branschmålen – ofta siktet på 65 decibel (dB) eller lägre, beroende på fordonsklass och akustisk design.
Utöver akustiken påverkar överlägsen ytbehandling direkt fordonets räckvidd. Högprecisionsslipning minskar mekanisk friktion i drivlinan. Genom att optimera yttopografin på transmissionskugghjul och lager uppnår tillverkare effektivitetsförbättringar i drivlinan; friktionsminskning förlänger direkt körräckvidden per laddning.
Kommersiella påtryckningar som driver precisionsslipning
Leverantörer av högsta kvalitet och originalutrustningstillverkare (OEM) står inför enorm press att minimera avfall och siktar på strikta tröskelvärden för kassationsnivåer, såsom 1,5 % eller lägre. Varje avvikelse i komponentgeometrin kan leda till motorfel eller driftstopp i monteringslinjen, vilket medför betydande ekonomiska kostnader.
Vidare är det viktigt att följa internationella ramverk för kvalitetsledning, såsom ISO-standarder för ytstruktur och kvalitetshantering (inklusive ISO 1302 och IATF 16949), kräver verifierbar, repeterbar precision. Den kommersiella lönsamheten för ett elbilsprogram är beroende av standardisering av dessa slipningsprocesser för att ge konsekventa toleranser, vilket säkerställer att komponenterna fungerar tillförlitligt under en typisk fordonslivslängd på 10 till 15 år.
EV-komponenter som kräver slipning
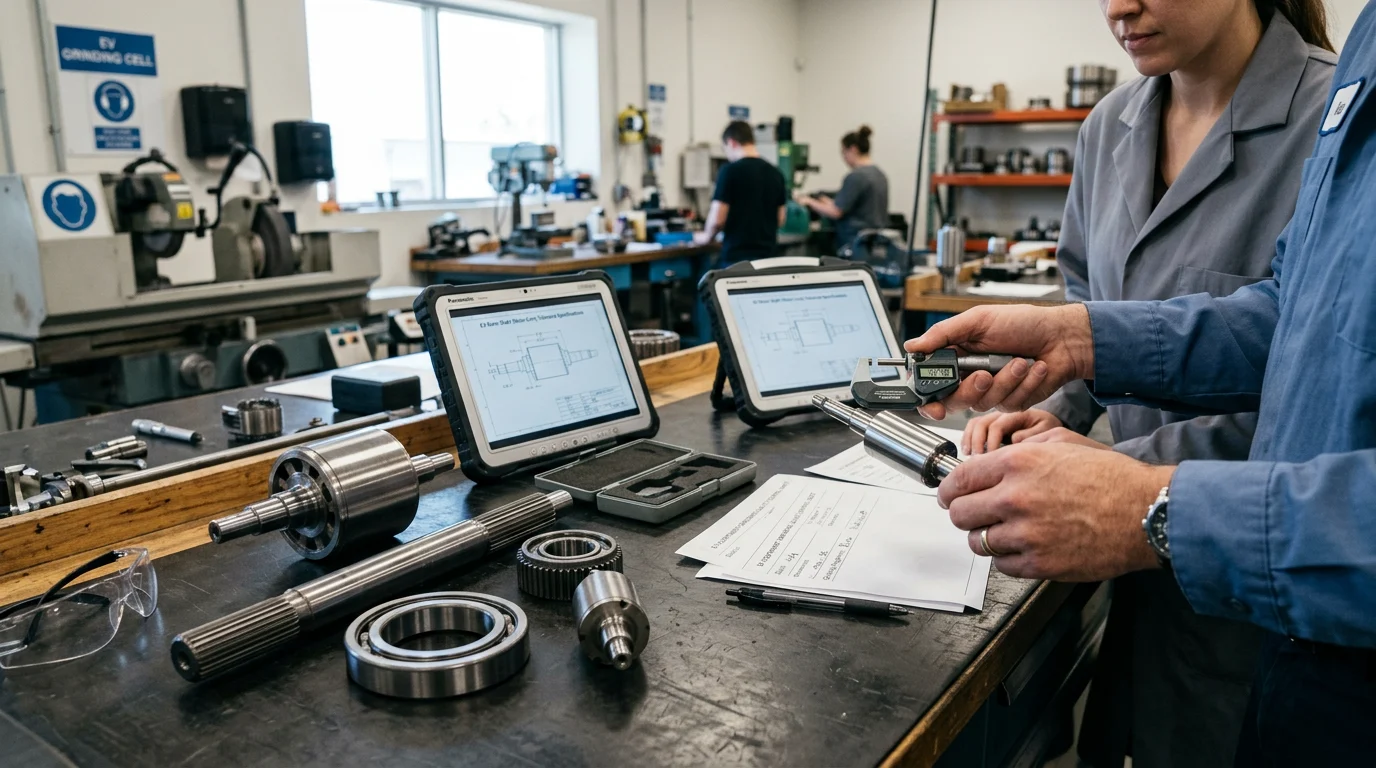
Medan ett elfordon har färre rörliga delar än en traditionell bensindriven bil, utsätts de komponenter som återstår för extrema driftskrav. Detta flyttar fokus för slipningsoperationer från motorblock och kamaxlar till specialiserade elektriska och kraftöverföringskomponenter. Hela arkitekturen hos en elbil är beroende av dimensionsnoggrannheten hos dessa kritiska delar.
Batteri-, motor- och drivlinans delar
Kärnan i elbilens drivlina består av batterihuset, elmotorn och reduktionsväxellådan. Batterihus kräver precisionsslipning för att säkerställa perfekt tätning och optimal fördelning av termiska gränssnittsmaterial, med spalttoleranser som ofta är begränsade till mindre än 0,1 millimeter (mm). Eventuella ojämnheter kan leda till termiska punkter och försämra batteriets livslängd.
Inuti elmotorn måste statorns innerdiametrar och rotorns ytterdiametrar slipas till nästan perfekt koncentricitet för att bibehålla ett jämnt, ultrasmalt luftgap. Detta gap dikterar direkt motorns magnetiska flödeseffektivitet. Samtidigt måste drivlinans reduktionsväxlar hantera det omedelbara, maximala vridmomentet som levereras från noll varvtal. Profilslipning av dessa kugghjul säkerställer att kuggflankgeometrin kan motstå dessa höga vridmomentbelastningar utan för tidigt slitage eller haveri.
Slipningsbehov för elmotoraxlar
Elmotoraxlar representerar en av de mest krävande tillämpningarna för modern slipteknik. Eftersom elmotoraxlar rutinmässigt arbetar med 15 000 till 25 000 varv/min kräver tillverkningen specifika tekniker som gängslipning för rotoraxelns egenskaper och dynamisk balansering som ett obligatoriskt efterslipningssteg. Ingenjörer måste också navigera avvägningarna mellan mellancentra-slipning, vilket ger överlägsen koncentricitet för långa axlar, och centerlös slipning, vilket ger högre genomströmning för enklare geometrier.
Lagertapparna på dessa axlar kräver en spegelblank ytfinish för att minimera friktion och värmeutveckling, vilket kräver slipning i flera steg som kombinerar grovbearbetning, medelfinbearbetning och... ultrafin polering i snabb följd.
Material- och toleranskrav
Övergången till elektrifiering har introducerat en ny materialmatris och minskat de acceptabla felmarginalerna. Slipningsoperationer måste nu anpassas till lättviktslegeringar, högledande metaller och avancerad keramik, samtidigt som toleranser som är betydligt strängare än de som används inom äldre biltillverkning bibehålls.
Viktiga jämförelsefaktorer för tolerans
En jämförelse av dimensionskraven för förbränningsfordon och elbilskomponenter belyser det teknologiska språng som krävs i moderna slipanläggningar. Specifikationer för rundgång, ytjämnhet och rotationsbalans har alla nått submikrometerområdet (µm). Observera att dessa specifikationer varierar avsevärt mellan olika tillverkare och fordonssegment; följande tabell visar illustrativa branschintervall snarare än universella standarder.
| Metrisk | Typisk ICE-specifikation | Typisk elbilsspecifikation |
|---|---|---|
| Motor-/motoraxelvarvtal | 6 000–8 000 varv/min | 15 000–25 000 varv/min |
| Axelkoncentricitet / Runout | 10–15 µm | |
| Ytbehandling av växel (Ra) | 0,4–0,8 µm | 0,1–0,3 µm |
| Mål för brus från växelnät | Mindre kritisk (maskerad av förbränning) | Typiskt |
Denna tabell illustrerar behovet av avancerade slipmaskinerAtt uppnå en Ra-ytfinish på 0,1 µm på en kugghjulstand kräver mycket styva maskinbäddar, aktiv temperaturkompensation och specialiserade sliptekniker som tidigare var reserverade för flyg- och rymdtillämpningar.
Slipning av aluminium, koppar, stål, keramik och beläggningar
Elbilar är beroende av en varierad materialmix för att balansera vikt, konduktivitet och hållbarhet, men bearbetning av dessa material medför risker för specifika tillverkningsfel. Aluminium används flitigt för strukturell lättvikt; slipning av aluminium riskerar dock att belasta hjulet, där mjuka metallflisor täpper till slipskivan. Detta kräver mycket porösa slipskivor och högtryckskylsystem med specialiserad smörjförmåga. Dessutom är slipning inte alltid den optimala processen för tunnväggiga aluminiumhöljen på grund av risken för deformation från klämspänning.
Koppar, som är avgörande för specialiserade elektriska kontakter och samlingsskenor, presenterar liknande utmaningar på grund av dess duktilitet och tendens att smeta ut snarare än att skära. För mjuk koppar är alternativa processer som elektrisk urladdningsbearbetning (EDM) eller precisionsfräsning ibland att föredra. När slipning är nödvändig kräver det exakt val av skiva och riktad kylvätska. Höghållfasta stållegeringar som används i axlar och kugghjul kräver enorma skärkrafter, vilket ofta kräver förglasade superslipmedel för att förhindra termisk skada (slipbränna) eller metallurgiska förändringar.
Avancerade elbilar använder också keramik, såsom kiselnitrid för motorlager, för att förhindra elektrisk ljusbågsbildning. Slipning av dessa keramiker kräver diamantslipmedel och mycket stabil maskinkinematik för att uppnå ytfinisher som kan nå så fina som 0,05 µm (Ra) utan att orsaka mikrosprickor. Slutligen måste specialiserade skyddande beläggningar som appliceras på statorer och rotorer precisionsslipas till exakta tjocklekar för att bibehålla elektrisk isolering och värmeledningsförmåga. För alla dessa material är kylvätskehantering, bortskaffande och hög energiförbrukning vid höghastighetsslipning växande efterlevnads- och kostnadsproblem som anläggningar aktivt måste hantera.
Processsteg för bättre slipningskvalitet
Att konsekvent uppnå de snäva toleranser som krävs för elbilskomponenter kräver en kraftigt optimerad slipningsprocess i flera steg. Tillverkare måste noggrant koordinera valet av slipmedel, rigorös mätteknik och processjusteringar i realtid för att skala upp produktionen utan att offra kvaliteten.
Val av skivor och slipmedel
Valet av slipskiva är den viktigaste variabeln i materialavverkningsprocessen. För härdade stålväxlar och axlar för elbilar är skivor av förglasad kubisk bornitrid (cBN) industristandard. cBN-slipmedel bibehåller sina vassa skäreggar vid höga temperaturer, vilket möjliggör periferihastigheter för skivorna som vanligtvis varierar från 90 till 120 meter per sekund (m/s).
Dessa höga hastigheter möjliggör snabb materialavverkning samtidigt som skärzonen hålls sval, vilket är avgörande för att förhindra termiska skador på arbetsstycket. För keramiska komponenter och hårdmetallverktyg används diamantskivor. Att välja rätt bindningstyp – oavsett om det är förglasat, harts eller metall – avgör hur effektivt skivan självslipar och hanterar värme under kontinuerlig högvolymsproduktion. Underhåll av dessa skivor kräver exakta skärpnings- och riktintervall för att säkerställa konsekvent profilnoggrannhet och förhindra glasering.
Inspektion av rundhet, planhet och ytfinish
Kvalitetskontroll vid slipning av elbilskomponenter bygger på noggrann inspektion av rundhet, planhet och ytfinish. Rundhet är särskilt viktigt för motoraxlar; avvikelser större än 0,5 µm kan leda till oacceptabla vibrationer vid höga hastigheter. Planhet är lika avgörande för batteriets kylplattor för att säkerställa maximal kontaktyta för värmeavledning.
Ytjämnhet kvantifieras vanligtvis med hjälp av genomsnittlig ytjämnhet (Ra) och genomsnittlig ytjämnhetsdjup (Rz). För att verifiera dessa mätvärden och upptäcka vanliga defekter som termisk skada eller kvarvarande spänning använder anläggningar en kombination av taktil sondering och beröringsfri optisk mätning. Optiska system föredras alltmer för komplexa kugghjulsgeometrier, eftersom de kan skanna tusentals datapunkter på några sekunder för att generera en omfattande 3D-topografisk karta över markytan.
Använda automatisering och processmätning
För att möta de dubbla kraven på hög genomströmning och nolldefektkvalitet är automatisering och processmätning oumbärliga. Processmätning använder taktila sensorer som mäter arbetsstycket medan det aktivt slipas. Om mätaren detekterar att detaljen närmar sig sin övre toleransgräns, matar den tillbaka dessa data till CNC-styrenheten för att justera hjulmatningshastigheten i realtid, vilket kompenserar för hjulslitage och termisk expansion.
Tillsammans med robotiserade lastnings- och lossningssystem, automatisering säkerställer konsekvent hantering av delar och eliminerar mänskliga fel. En helautomatiserad slipcell för elbilsaxel minskar cykeltiderna och ökar utrustningens totala effektivitet (OEE) samtidigt som dimensionsmålen följs noggrant.
Ramverk för beslut om slipning av elbilskomponenter
Att etablera en pålitlig leverans av precisionsslipade elbilskomponenter kräver strategiskt beslutsfattande av tillverkningsingenjörer och inköpsteam. Intressenter måste väga de ekonomiska, logistiska och kvalitetskontrollmässiga konsekvenserna av sin slipningsverksamhet för att förbli konkurrenskraftiga på en snabbt föränderlig marknad.
Intern kontra outsourcad slipning
Beslutet att behålla malningsverksamheten internt eller att outsourca den beror på produktionsvolym, risktolerans och kapitalutgifter (CapEx). Högprecisions CNC-slipmaskiner kräver betydande investeringar, utöver nödvändig mätutrustning och klimatkontrollerad infrastruktur.
För produktion i lägre volymer är outsourcing till specialiserade slipverkstäder en kostnadseffektiv väg för att undvika höga investeringskostnader. Omvänt, för elplattformar i hög volym, ger intern slipning större kontroll över produktionsscheman och immateriella rättigheter. Internt införande medför risker utöver de initiala kostnaderna, inklusive behovet av att anlita specialiserade maskinister och hantera komplexa underhållskostnader.
Kostnads-, efterlevnads- och logistikfaktorer
Utöver utrustningskostnader spelar regelefterlevnad och logistik en viktig roll i inköpsstrategin. Leverantörer av fordonsindustrin måste strikt följa kvalitetsledningsstandarderna IATF 16949, vilket kräver rigorös dokumentation och spårbarhet för varje komponent på marken. Att hantera dessa efterlevnadskrav i en fragmenterad, outsourcad leveranskedja kan medföra betydande omkostnader.
Logistik och motståndskraft i leveranskedjan är också avgörande. Rapporter om global handel och motståndskraft i leveranskedjan betona att lokala leveranskedjor generellt sett är mer motståndskraftiga mot logistiska chocker. Att transportera tunga, precisionsbearbetade elbilskomponenter över långa sträckor medför höga fraktkostnader och riskerar transportskador (såsom mikrokorrosion eller fysisk påverkan) som kan förstöra en perfekt slipad yta. Dessutom kan skrotkostnader för högvärdiga elbilslegeringar blåsa upp de totala delkostnaderna om kvalitetskontrollslingorna försenas av geografiskt avstånd.
Slutlig checklista för köpare och tillverkare
För att slutföra inköpsstrategin måste inköpsteam och tillverkningsingenjörer använda en strukturerad utvärderingsprocess. Följande matris sammanfattar de viktigaste avvägningarna mellan interna och externa slipningsmodeller. Observera att de angivna siffrorna är illustrativa tröskelvärden som varierar avsevärt beroende på maskinstorlek, region och specifika OEM-krav.
| Beslutsfaktor | Intern slipning | Outsourcad slipning |
|---|---|---|
| Kapitalutgifter (CapEx) | Hög (ofta >500 000 dollar per maskin) | Låg (absorberad i styckpris) |
| Volymtröskel | > 50 000 enheter/år | |
| Kvalitetskontroll | Direkt tillsyn | Beroende på leverantörsrevisioner |
| Flexibilitet i ledtider | Hög | Måttlig till låg |
I slutändan måste den slutliga checklistan för köpare inkludera strikta kapacitetsrevisioner. Oavsett om det gäller intern tillverkning eller leverantörsgranskning bör köpare kräva ett maskinkapacitetsindex (Cmk) större än 1,67 och en processkapacitet (Cpk) större än 1,33 som standardmässiga baslinjemål, även om dessa kommer att skalas baserat på den specifika applikationen och regionen. För att gå vidare bör team först granska sina prognostiserade årliga volymer mot dessa CapEx-trösklar, bedöma sin interna mätkapacitet och kartlägga potentiella logistiska risker i leveranskedjan.
Viktiga slutsatser
- Använd precisionsslipning för att kontrollera elbilsljud, eftersom tysta elmotorer gör mindre kugghjulsvibrationer och lagervibrationer mer märkbara.
- Sikta på släta, repeterbara ytfinisher på kugghjul och lager för att minska friktion och bidra till att förbättra drivlinans effektivitet och räckvidd.
- Håll batterihöljets planhet och tätningsytor inom snäva gränser, ofta under 0,1 mm, för att stödja värmehantering och batteriets hållbarhet.
- Slipa statorns innerdiametrar och rotorns ytterdiametrar för hög koncentricitet för att bevara det smala luftgapet som driver motorns verkningsgrad.
- Standardisera slipprocesser kring mätbara toleranser och kvalitetsramverk som ISO 1302 och IATF 16949 för att minska kassation och stödja långsiktig tillförlitlighet.
- Utforma slipningsoperationer för elbilar för att uppnå kommersiella skrotmål nära 1,5 % eller lägre, eftersom geometriska avvikelser kan orsaka kostsamma fel och driftstopp.
Vanliga frågor
Varför är precisionsslipning viktigare för elbilskomponenter än för förbränningsmotorer?
Elbilar går mycket tystare än förbränningsmotorer, så kugghjulsljud, lagervibrationer och ytdefekter är mer märkbara. Precisionsslipning hjälper till att uppfylla snävare geometri-, akustik- och effektivitetskrav.
Vilka elbilsdelar behöver vanligtvis slipas?
Vanligtvis slipade elbilsdelar inkluderar batterihöljets tätningsytor, statorns innerdiametrar, rotorns ytterdiametrar, reduktionsväxlar, lager och andra anslutningsytor för drivlinan.
Hur påverkar slipning räckvidden för elbilar?
Högprecisionsslipning förbättrar ytfinishen och minskar friktion i kugghjul och lager. Lägre friktion i drivlinan hjälper till att omvandla mer batterienergi till rörelse, vilket ger bättre räckvidd per laddning.
Vilken tolerans är viktig för batterihöljen för elbilar?
Batterihöljets ytor kräver ofta mycket snäv planhet och mellanrumskontroll, ibland under 0,1 mm, för att stödja tätning, termisk materialfördelning i gränssnittet och batteriets livslängd.
Hur minskar slipning buller från elbilar?
Slipning ger mer exakta kuggar, lagerytor och passande geometrier. Detta förbättrar ingreppet och minskar högfrekventa vibrationer som kan orsaka hörbart vinande ljud i tysta elbilshytter.