


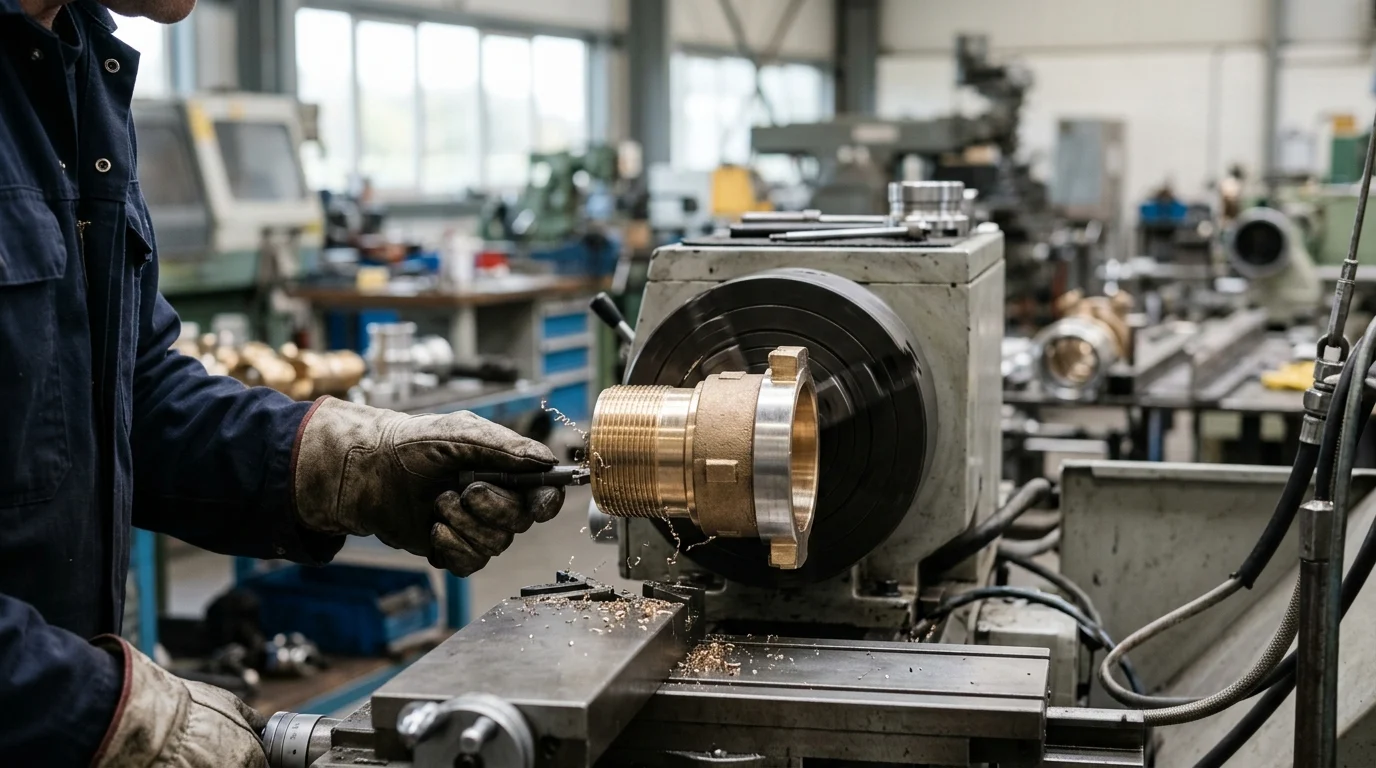
I ett brandsläckningssystem kan en liten defekt i en koppling, ventil eller sprinkleranslutning bli en felpunkt för högt tryck. Moderna brandbeslag förväntas täta tillförlitligt vid driftstryck från 175 psi till långt över 300 psi, samtidigt som ett förutsägbart vattenflöde bibehålls under en nödsituation. Den nivån av tillförlitlighet beror i allt högre grad på automatiserad efterbehandling—robotbaserad gradning, slipning, polering och kontrollerad materialborttagning som standardiserar ytor som manuella verktyg ofta lämnar inkonsekventa. Den här artikeln undersöker hur ytbehandlingskvaliteten påverkar hydraulisk prestanda, packningstätning, korrosionsskydd och efterlevnadsdriven tillverkning, samtidigt som den visar varför programmerbar automatisering blir allt viktigare för säkrare, snabbare och mer repeterbar produktion av brandbeslag.
Varför automatiserad efterbehandling är viktig för brandsäkerheten
Tillverkning av brandbeslag kräver rigorös precision, eftersom dessa komponenter utgör den kritiska infrastrukturen för kommersiella och industriella brandsläckningssystem. Från spårade kopplingar och slussventiler till sprinklerhuvuden och stigrörsanslutningar måste brandbeslag fungera felfritt under extrema förhållanden. Driftstryck varierar vanligtvis från 175 psi i vanliga kommersiella system till över 300 psi i höghus eller specialiserade industriella applikationer.
För att motstå dessa tryck utan katastrofala fel eller läckage måste den strukturella integriteten och ytgeometrin hos varje koppling kontrolleras strikt. Automatiserad efterbehandling har blivit allt viktigare för modern produktion. Genom att använda borttagning av programmatiskt material, tillverkare säkerställer att tätningsytor, gängade anslutningar och interna flödesvägar uppfyller de exakta tekniska toleranser som krävs för dessa kritiska komponenter.
Hur ytbehandling påverkar brandarmaturers prestanda
Ytfinishen på en brandbeslag påverkar direkt dess hydrauliska effektivitet, korrosionsbeständighet och mekaniska tätningsförmåga. Grova inre ytor i gjutjärn eller smidda mässingsbeslag skapar mikroturbulens, vilket ökar tryckfallet över tryckdämpningsnätverket. Medan Hazen-Williams C-faktor främst gäller för raka rörledningar, påverkar kopplingar hydrauliska beräkningar genom mindre förlustkoefficienter eller motsvarande rörlängder. En mycket konsekvent invändig ytbehandling minimerar dessa lokala friktionsförluster, vilket säkerställer att beräknade vattentillförselhastigheter – ofta överstigande 1 500 gallon per minut (GPM) i delugesystem – faktiskt uppnås under en nödsituation.
Dessutom kräver anliggningsytor exceptionell jämnhet för att förhindra packningsutträngning eller lokalt slitage. Medan standard sandgjutning kan ge ett genomsnittligt ytjämnhetsvärde (Ra) på 6,3 till 12,5 µm, förfinar automatiserade ytbehandlingsprocesser kritiska O-ringsspår och tätningsytor till ett Ra på mindre än 0,8 µm. Denna mikrofinish förhindrar mikroskopiska läckagevägar, eliminerar spänningskoncentratorer som kan leda till utmattningssprickbildning under tryckstötar och säkerställer jämn vidhäftning för efterföljande skyddande beläggningar som epoxi eller galvanisering.
Viktiga definitioner för brandarmaturer och automatiserad efterbehandling
Inom brandskyddsinfrastruktur omfattar "brandbeslag" metallkomponenter – såsom Storz-kopplingar, gängade flänsar, mekaniska T-rör och brandpostventiler – som används för att ansluta och styra flödet av brandskyddsmedel. De är vanligtvis tillverkade av segjärn (t.ex. ASTM A536), smidd mässing eller rostfritt stål.
I detta sammanhang avser "automatiserad efterbehandling" användning av programmerbara, mekaniserade system för eftergjutning eller efterbearbetning, såsom gradning, avflagning, slipning och polering. Genom att använda CNC-arkitektur (Computer Numerical Control) och robotstyrning överensstämmer dessa metoder med internationella tillverkningsprotokoll, såsom de som fastställts av ISO, för att säkerställa att batcherna följer förprogrammerade geometriska parametrar.
Automatiserade efterbehandlingsmetoder för tillverkning av brandarmaturer
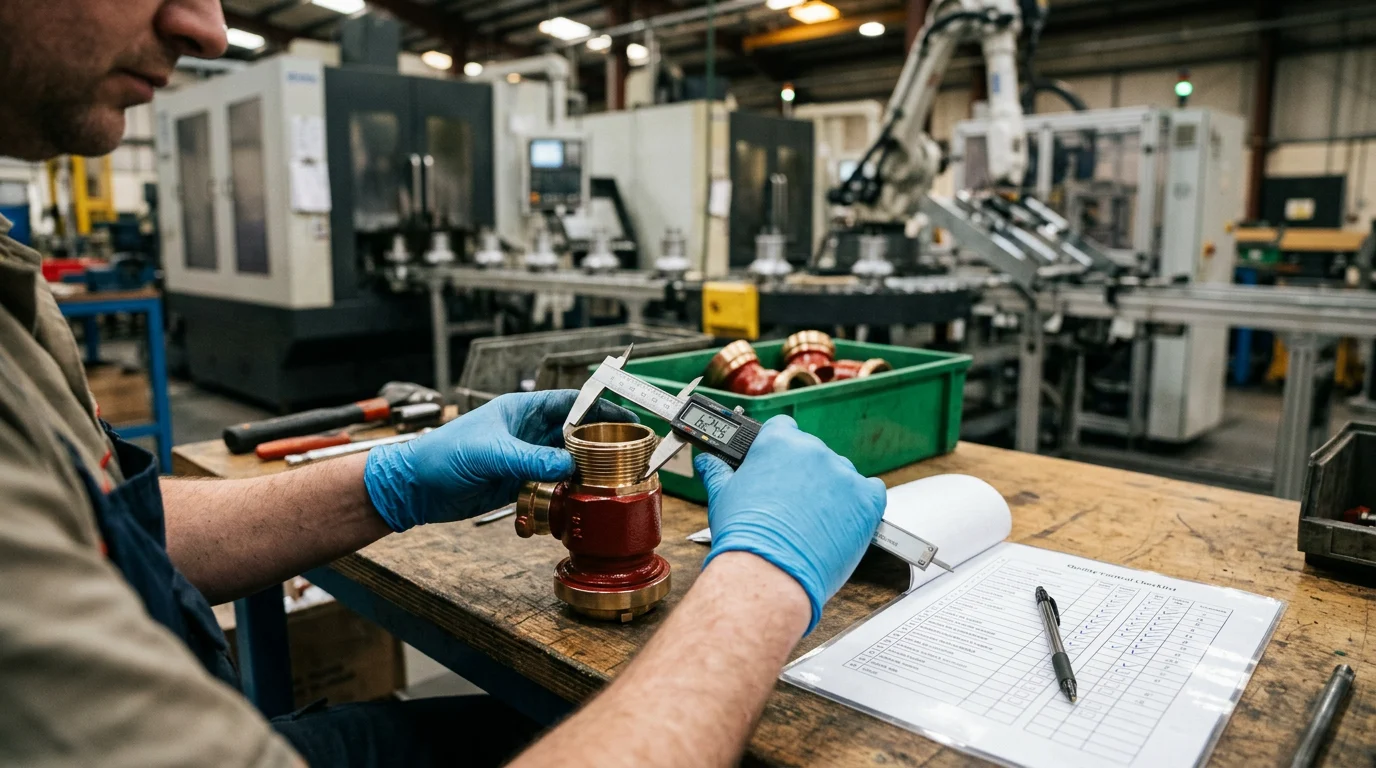
Övergången till automatiserad efterbehandling innebär ett betydande framsteg i fabriksgolvets verksamhet, och ersätter variabelt manuellt arbete med programmatisk konsekvens. Tillverkare använder i allt högre grad fleraxliga robotceller och avancerade massbehandlingssystem för att hantera komplexa geometrier, allt från tunga ventilhus i segjärn till invecklade sprinklerramar i mässing. Illustrativa branschuppskattningar tyder på att denna övergång kan ge en minskning av cykeltiderna med 40 % till 60 % samtidigt som de ergonomiska riskerna som är förknippade med handhållna slipverktyg elimineras.
Robotstyrd avgradning, slipning, polering och blästring
Robotbaserad gradning och slipning representerar frontlinjen inom automatisering av finbearbetning. Moderna 6-axliga robotarmar är utrustade med kraftföljsamma ändeffektorer som dynamiskt justerar trycket som appliceras på kopplingen. Detta säkerställer att delningslinjer och blixten från gjutningsprocessen avlägsnas utan att komponentens basgeometri ändras. För tunga rördelar av segjärn kan robotslipceller ofta ta bort upp till 5 mm överskottsslipning i ett enda svep (beroende på specifik legering och verktyg) samtidigt som dimensionstoleranser som kan nå ±0,1 mm bibehålls.
Utöver riktad slipning är massbehandlingstekniker som automatiserad kulblästring och vibrationspolering avgörande för en jämn ytbehandling. Stålblästring, vanligtvis vid 80 till 100 psi, används för att uppnå en ytbehandlingsgrad SA 2,5 (enligt ISO 8501), vilket avlägsnar gjutflaska och ger en optimal förankringsprofil för pulverlackeringsvidhäftning. För interna passager som är svåra att nå med mekaniska verktyg pumpar abrasiv flödesbearbetning (AFM) ett viskoelastiskt slipmedel genom kopplingen, vilket jämnar ut inre radier och minskar vätskefriktion.
Jämförelse av manuell och automatiserad efterbehandling
En jämförande analys belyser skillnader i kvalitetskontroll, arbetskraftsutnyttjande och jämn produktion. Manuell efterbehandling är starkt beroende av operatörens skicklighet, vilket kan orsaka variationer mellan olika satser.
| Metrisk | Manuell efterbehandling (uppskattad) | Automatiserad efterbehandling (uppskattad) |
|---|---|---|
| Defekt-/omarbetningsfrekvens | 3,0 %–5,0 % | |
| Typisk cykeltid (4" ventil) | ~4,5 minuter | ~1,2 minuter |
| Ytvarians (Ra) | ± 1,5 µm | ± 0,2 µm |
| Arbetskraftskrav | Hög (Skickliga operatörer) | Låg (Tekniker/programmerare) |
| Verktygsavfall | Hög (Ojämnt slitage) | Optimerad (Programmerade banor) |
Som dessa illustrativa uppskattningar visar kan automatisering avsevärt minska felfrekvensen. I den krävande miljön vid tillverkning av brandkopplingar, där en enda defekt gänga eller ett komprometterat packningssäte kan leda till systemfel, är denna nivå av statistisk processkontroll högt värderad.
Standarder och acceptanskriterier
Brandskyddskomponenter används inom en hårt reglerad sektor av den globala leveranskedjan. Deras fysiska egenskaper och prestandagränser dikteras av rigorösa tredjeparts test- och certifieringsorgan, och automatiserad efterbehandling stöder direkt en tillverkares förmåga att tillförlitligt matcha den godkända designprototypen.
UL-, FM-, NFPA-, ASTM-, ISO- och regionala krav
Globala och regionala marknader kräver efterlevnad av specifika regelverk. I Nordamerika tillhandahåller Underwriters Laboratories (UL) och Factory Mutual (FM) riktmärkescertifieringar för brandbelysningsarmaturer, tillsammans med installationsstandarder som dikterats av National Fire Protection Association (NFPA), såsom NFPA 13 för sprinklersystem. Internationellt styr standarder som utvecklats av ISO och regionala organ (t.ex. LPCB i Europa, VdS i Tyskland) kvalitetsledning och produktspecifikationer.
Dessa organisationer kräver att rördelar genomgår stränga mekaniska och hydrauliska belastningstester. Om en rördels väggtjocklek minskas ojämnt under ytbehandlingen riskerar den att misslyckas med de sprängtryckstester som krävs enligt specifika UL- och FM-teststandarder. Automatiserad ytbehandling säkerställer att den strukturella väggtjockleken förblir exakt som konstruerad, vilket gör att rördelen tillförlitligt klarar certifieringsrevisioner.
Mätbara kriterier för finish, renlighet och defekter
Godkännandekriterier för brandbeslag innefattar mycket specifika, mätbara tröskelvärden. Renhetsstandarder föreskriver att interna vattenvägar måste vara helt fria från gjutsand, bearbetningsspån och lösa grader. En lossad grader kan vandra genom ett rörnät och täppa till en sprinklermunstyckesöppning, som vanligtvis bara mäter 12,7 mm i diameter. Följaktligen valideras automatiserade gradningsprogram för att säkerställa en maximal tillåten graderhöjd – ofta specificerad runt 0,05 mm i kritiska applikationer – på gängingångar och interna korsningar.
Defektkriterier kräver också rigorös hydrostatisk testning. Standardrillade kopplingar och kopplingar måste rutinmässigt motstå hydrostatisk tryck – ofta föreskrivna i teststandarder att de ska vara minst fyra gånger deras nominella arbetstryck, och nå 700 till 1 200 psi – utan att uppvisa strukturella fel, svettning eller permanent deformation. Precisionen hos den automatiserade ytbehandlingen av packningshusen är en viktig faktor för att klara dessa hydrostatiska tester med noll läckage.
Spårbarhet, batchregister och inspektionsdata
Moderna kvalitetsledningssystem kräver omfattande spårbarhet för säkerhetskomponenter. Automatiserad efterbehandlingsutrustning integreras sömlöst i fabrikens IoT-nätverk och samlar in tillgänglig realtidsdata – såsom spindelmoment, medieflödeshastigheter och bearbetningstider – för varje enskild batch. Systemen länkar dessa data direkt till gjutningsvärmenummer och stämplade partikoder på rördelar.
Om ett fältfel inträffar måste tillverkare kunna spåra komponenten tillbaka genom hela dess produktionslivscykel. Automatiserade celler genererar och lagrar automatiskt inspektionsdata och batchregister, ofta bevarade i 10 till 15 år beroende på regionala efterlevnadskrav, för att minska ansvarsskyldighet. Denna digitala tråd bevisar att ytbehandlingsparametrarna strikt följde det validerade processfönstret vid exakt tillverkningstillfället.
Implementeringsplanering för tillverkare
Att integrera automatiserad efterbehandling i en befintlig produktionslinje för brandarmaturer kräver strategisk investeringsplanering och rigorös processteknik. Framgångsrik implementering är beroende av en etappvis metod, där man går från teoretisk processkartläggning till validerade pilotkörningar innan man skalar upp till full produktion.
Processkartläggning, delfamiljer och pilotkörningar
Det första steget i implementeringen är processkartläggning, vilket innebär att man kategoriserar tillverkarens katalog i distinkta delfamiljer baserat på geometri, material och önskad ytbehandling. Till exempel kan 90-gradersböjar, raka T-stycken och koncentriska reducerare med liknande diametrar dela samma robotstyrda ändeffektorer och gripfixturer. Genom att gruppera delar minimerar ingenjörerna behovet av frekventa, tidskrävande verktygsbyten.
När delfamiljer har etablerats genomför tillverkarna pilotkörningar. En pilotkörning innebär vanligtvis att en statistiskt signifikant stickprovsstorlek – ofta mellan 300 och 500 enheter – bearbetas genom den automatiserade cellen. Kvalitetsingenjörer mäter utdata mot baslinjevärdena Ra och dimensionstoleranser för att finjustera robotbanor, sliphastigheter och cykeltider innan de godkänner fullskalig kontinuerlig produktion.
Integrationsavvägningar mellan kostnad, kvalitet och genomströmning
Även om automatisering erbjuder betydande fördelar är den inte utan begränsningar. Robotceller kräver specialiserad programmeringsexpertis, kontinuerligt underhåll och tidskrävande fixturbyten, vilket kan resultera i dålig avkastning på investeringen för produktionsmiljöer med hög blandning och låg volym. Att välja lämplig teknik kräver att dessa operativa realiteter balanseras mot beräknade kapitalutgifter (CAPEX), genomströmning och kvalitetskrav. Utöver initial CAPEX måste beräkningar av den totala ägandekostnaden (TCO) ta hänsyn till löpande driftskostnader, inklusive förbrukning av slipmedel, slitage på spindel och ändeffektor samt specialiserad programmeringsarbetskraft.
| Teknik / Metod | Illustrativ CAPEX (USD) | Optimal volym (enheter/år) | Primär brandarmaturapplikation |
|---|---|---|---|
| Vibrerande skålfinish | 20 000–60 000 dollar | 10 000–50 000 | Massavgradning av små sprinklerramar i mässing och gängade adaptrar |
| 6-axlig robotslipcell | 150 000–350 000 dollar | 50 000+ | Precisionsborttagning av glödhett på tunga ventilhus av segjärn och stora kopplingar |
| Slipande flytbearbetning (AFM) | 80 000–250 000 dollar | 25 000+ | Intern passageutjämning för komplexa deluge- och preaction-ventiler |
| Automatiserad kulblästring | 50 000–150 000 dollar | 50 000+ | Ytbehandling och spänningsavlastning före röd epoxi/pulverlackering |
En avancerad 6-axlig robotcell kräver en betydande initial investering, men erbjuder hög genomströmning och precision för tunga järnkomponenter. Omvänt erbjuder vibrerande ytbehandling en lägre inträdesbarriär för tillverkare som producerar stora volymer av mindre, enklare mässingsdelar.
Logistik, sourcing och leverantörskvalificering
Implementering av automatisering påverkar också logistik uppströms i leveranskedjan och leverantörskvalificering. Automatiserade efterbehandlingsceller fungerar mest effektivt med mycket konsekventa råvaror. De kan vara känsliga för variationer uppströms; om ett gjuteri levererar rågjutgods med stora dimensionsvariationer eller oförutsägbar gjutningstjocklek, kan robotcellen få fel eller misslyckas med att rengöra delen tillräckligt.
Därför måste tillverkare tillämpa strängare toleranser på sina leverantörer av gjutning och smideMinsta orderkvantiteter (MOQ) förändras också; automatiserade system gynnar större, oavbrutna produktionsserier för att maximera avkastningen på investeringen, vilket ofta driver optimala batchstorlekar upp till tusentals. Inköpschefer måste anpassa dessa större batchkrav till lagerhållningskostnader och råvaruanskaffningsscheman för legeringar som C36000 fritt bearbetningsmässing eller ASTM A536 segjärn.
Beslutsramverk för köpare och tillverkare
Inköpschefer, operativa chefer och systemköpare måste navigera i en komplex beslutsmatris när de skaffar eller tillverkar brandbeslag. Valet mellan att investera i egenutvecklade automatiserade efterbehandlingsmöjligheter eller att utnyttja specialiserade kontraktstillverkare beror på total ägandekostnad (TCO), produktionsvolymer och kärnkompetenser.
Intern automatisering kontra outsourcad efterbehandling
Beslutet att automatisera internt kontra att outsourca till en kontrakterad efterbehandlingsanläggning styrs främst av årliga produktionsvolymer och detaljernas komplexitet. För specialiserade brandarmaturer med låga årsvolymer (t.ex. färre än 10 000 enheter per år) är avskrivnings- och underhållskostnaderna för dedikerad intern utrustning – även vibrationssystem på instegsnivå – svåra att motivera. I dessa scenarier sparar outsourcing till en specialiserad efterbehandlingsanläggning – vanligtvis med uppskattade rörliga kostnader från 0,50 till 2,50 dollar per del beroende på storlek – kapital och bibehåller kvaliteten.
För tillverkare i stora volymer som producerar upp till 50 000 till 100 000 enheter standardiserade kopplingar eller sprinklerhuvuden årligen blir intern automatisering dock en strategisk nödvändighet. Att genomföra processen internt minskar återkopplingsslingan mellan gjutning, bearbetning och ytbehandling, vilket minskar lagret av pågående arbete och skyddar egenutvecklade verktygsdesigner från exponering mot tredje part.
Hur automatiserad efterbehandling stöder säkrare brandskyddssystem
I slutändan överskrider automatiserad efterbehandling grundläggande tillverkningseffektivitet genom att minimera
Viktiga slutsatser
- Prioritera automatiserad efterbehandling av tätningsytor, gängade anslutningar, O-ringsspår och interna flödesvägar eftersom dessa områden direkt påverkar läckagekontroll och hydraulisk prestanda.
- Specificera mål för ytjämnhet för kritiska gränssnitt mot brandfästning, såsom att minska tätningsytor från typisk gjuten Ra 6,3–12,5 µm till under Ra 0,8 µm där det behövs.
- Använd robotstyrd gradning, slipning och polering för att minska manuella variationer och bibehålla repeterbar geometri på rördelar i segjärn, smidd mässing och rostfritt stål.
- Utvärdera automation där system måste klara driftstryck från 175 psi till mer än 300 psi, eftersom inkonsekvent ytbehandling kan öka risken för läckage och utmattning.
- Överväg automatiserade ytbehandlingsceller när produktionen kräver snabbare genomströmning, eftersom branschuppskattningar indikerar potentiella cykeltidsminskningar på 40 % till 60 % jämfört med manuellt sliparbete.
Vanliga frågor
Varför är ytfinish viktig vid tillverkning av brandarmaturer?
Ytfinishen påverkar tätning, korrosionsbeständighet, hydrauliskt flöde och utmattningstid. Jämnare invändiga banor minskar lokala friktionsförluster, medan förfinade packningsytor och O-ringsspår hjälper till att förhindra läckage under högt driftstryck.
Vilka tryck måste brandbeslag vanligtvis klara?
Många kommersiella brandsläckningssystem arbetar runt 175 psi, medan höghus eller specialiserade industriella system kan överstiga 300 psi. Ytbehandlingskvaliteten måste stödja läckagefri prestanda under dessa krävande förhållanden.
Vilka brandskyddsområden gynnas mest av automatiserad efterbehandling?
Kritiska områden inkluderar tätningsytor, gängade anslutningar, O-ringsspår, interna flödesvägar, gjutna delningslinjer och ventilhusytor. Dessa zoner påverkar direkt läckageförebyggande åtgärder, monteringskvalitet och hydraulisk prestanda.
Hur förbättrar robotbehandling konsistensen?
Robotslipning, polering och gradning använder programmerad rörelse och kontrollerad materialavverkning, vilket minskar variationen mellan operatörerna. Detta hjälper tillverkare att upprätthålla repeterbar geometri och ytkvalitet över olika produktionsbatcher.
Vilken ytjämnhet kan automatiserad efterbehandling uppnå?
Medan sandgjutna ytor kan mäta cirka Ra 6,3 till 12,5 µm, kan automatiserad efterbehandling förfina kritiska tätningsytor till under Ra 0,8 µm, beroende på material, verktyg och processdesign.