


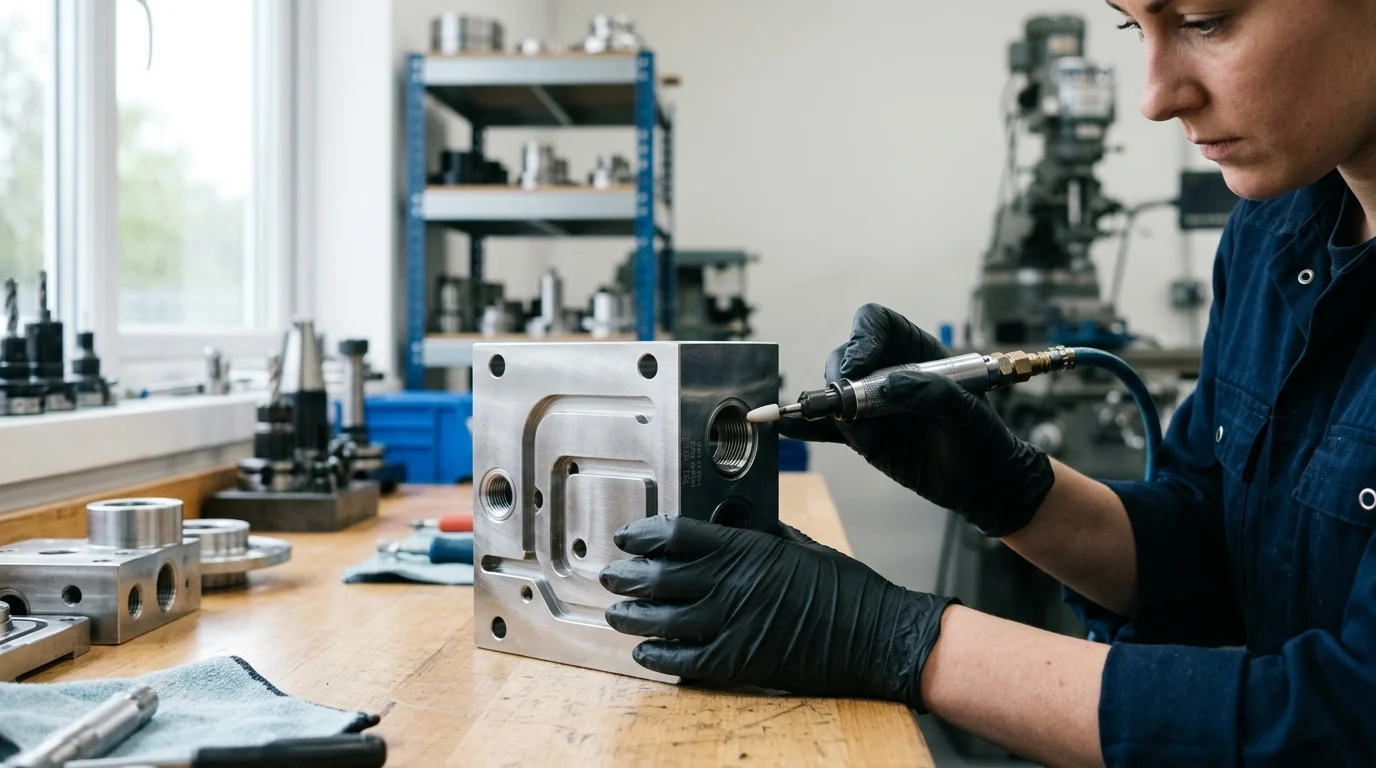
I hydraulisk utrustning kan en yta som ser slät ut fortfarande förstöra tätningar, läcka tryck och förkorta maskinens livslängd. Komponenter som arbetar på 350 till 700 bar beror på kontrollerad mikrogeometri: ojämnhet, daldjup, lagerarea, rundhet, rakhet, hårdhet och beläggningstjocklek påverkar alla hur tillförlitligt oljefilmer bildas och hur länge tätningar överlever. Den här artikeln förklarar varför efterbehandling är en strategisk kontrollpunkt i tillverkningen, inte ett kosmetiskt steg, och hur specifikationer som Ra, Rz, Rmr och beläggningstjocklek omvandlas till prestanda i fält. Den belyser också var precisionsslipning, polering och automatiserad efterbehandling bidrar till att minska variationer, förhindra förtida fel och stödja längre livscykler för hydrauliska system.
Varför efterbehandling av hydrauliska komponenter är en strategisk kontrollpunkt
Hydrauliska system som arbetar under extrema tryck – ofta från 350 till 700 bar (5 000 till 10 000 psi) – förlitar sig på precisionstillverkade komponenter för att upprätthålla volymetrisk effektivitet och säkerhet. I dessa krävande miljöer går efterbehandling av hydrauliska komponenter utöver ren estetisk förbättring; den fungerar som en strategisk kontrollpunkt som styr hela systemets tillförlitlighet och livscykel.
Definiera ytbehandling bortom ytans utseende
I avancerade fluidkraftsystem definieras finbearbetning av exakta mikrogeometriska parametrar snarare än enkel visuell reflektivitet. Ingenjörer måste kontrollera lagerareaförhållandet (Rmr), daldjupet (Rvk) och kärnans ytjämnhet (Rk) för att säkerställa optimal vätskeretention och lastfördelning. En cylinderborrning kan verka slät för blotta ögat men ändå ha mikroskopiska toppar som fungerar som slipande skärverktyg mot elastomeriska tätningar. Genom att hantera Abbott-Firestone-kurvans egenskaper skapar tillverkare en funktionell yta som upprätthåller en mikroskopisk hydrodynamisk vätskefilm, vilket förhindrar torr friktion under högcyklisk aktivering.
Fellägen kopplade till dålig efterbehandling
Otillräcklig ytbehandling accelererar flera katastrofala fellägen. När maximal ojämnhet (Rp) överstiger acceptabla tröskelvärden, upplever komponenterna snabbt tätningsslitage, vilket leder till internt bypassläckage och motsvarande minskning av systemtrycket. Till exempel kan en variation i ytjämnhet på bara 0,2 mikrometer (Ra) utöver den angivna gränsen minska den dynamiska tätningslivslängden med upp till 30 %. Dessutom kan djupa ytrepor eller felaktiga krysskläckningsvinklar orsaka mikrodieselbildning – ett fenomen där instängda luftbubblor antänds under tryck, vilket orsakar lokal termisk nedbrytning och gropfrätning på cylinderväggarna. Att hantera dessa parametrar är avgörande för att mildra förtida garantianspråk och katastrofala fältfel.
Viktiga specifikationer för tillförlitlig ytbehandling av hydrauliska komponenter
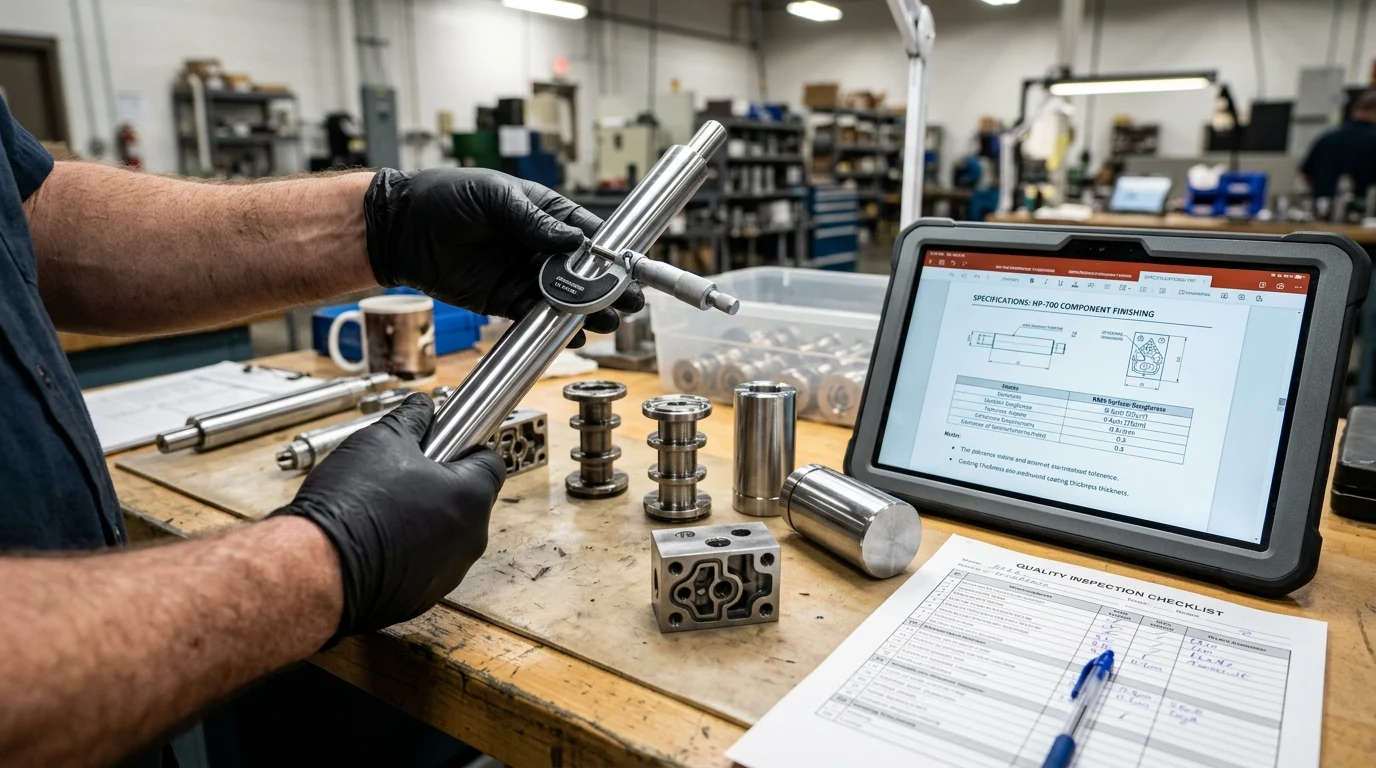
Att översätta prestandakrav till handlingsbara tillverkningsdata kräver rigorösa specifikationer. Finishing av hydrauliska komponenter är beroende av noggranna geometriska och materialmässiga kontroller för att säkerställa utbytbarhet och förutsägbara slitageegenskaper över miljontals arbetscykler.
Ytjämnhet, rundhet och rakhet
Ytjämnhet specificeras vanligtvis med hjälp av Ra (genomsnittlig ytjämnhet) och Rz (genomsnittlig topp-till-dalhöjd), där typiska hydraulcylindrar kräver ett Ra mellan 0,1 och 0,4 mikrometer. Ytjämnhet ensam är dock otillräcklig utan strikta geometriska toleranser. Rundhet (cirkuläritet) och rakhet är avgörande för att förhindra ojämna radiella belastningar på kolvtätningar. Högpresterande servohydrauliska cylindrar kräver ofta rundhetstoleranser snävare än 0,005 mm och rakhetsavvikelser under 0,01 mm per slagmeter. Avvikelser bortom dessa tröskelvärden introducerar lokala spänningskoncentrationer, vilket leder till asymmetrisk tätningsextrudering och vätskebypass.
Krav på material, hårdhet och beläggning
Samspelet mellan basmaterialet, ythårdheten och de applicerade beläggningarna avgör komponentens motståndskraft mot skärning och korrosion. Kolvstänger induktionshärdas vanligtvis till 50–55 HRC innan de får en hårdkromplåt, vilket höjer ythårdheten till cirka 65–70 HRC. I mycket korrosiva miljöer specificeras alternativa beläggningar som volframkarbid eller nickelkrom applicerad med höghastighetssyrebränsle (HVOF). Dessa beläggningar måste ytbehandlas till exakta tjocklekar – vilket ofta kräver efterslipning för att bibehålla en slutlig lagertjocklek på 20 till 50 mikrometer – vilket säkerställer att beläggningen varken flagnar under böjspänning eller komprometterar axelns dimensionstolerans.
Ritningar, toleranser och acceptanskriterier
Tekniska ritningar måste entydigt definiera kraven på ytbehandling, med hjälp av standardiserade metrologiska ramverk. Acceptanskriterierna bör hänvisa till internationella standarder, såsom de som publicerats av Internationella standardiseringsorganisationen, för att definiera den exakta utvärderingslängden och filtreringsmetoderna för ytprofilometri. Toleranser måste ta hänsyn till ackumuleringen av variationer från förbearbetning till slutlig polering. En robust ritning specificerar inte bara målvärdet Ra och Rz utan också den erforderliga korsningsvinkeln – vanligtvis mellan 30 och 45 grader – för att optimera smörjmedelsretentionen utan att skapa spiralformade läckagevägar.
Jämförelse av metoder för ytbehandling av hydrauliska komponenter
För att uppnå de strikta toleranser som krävs för fluidkraftapplikationer krävs det att man väljer lämplig slipande bearbetningsprocess. Varje ytbehandlingsmetod ger en distinkt yttopografi, vilket direkt påverkar det tribologiska beteendet hos de sammankopplade komponenterna.
Henning, superfinishing, slipning och polering
Den primära efterbehandlingsmetoder—slipning, superfinishing, slipning och polering—var och en tjänar olika funktionella syften inom hydraulisk tillverkning.
| Efterbehandlingsmetod | Typiskt Ra-område (µm) | Primär applikation | Nyckelytans egenskaper |
|---|---|---|---|
| Slipning | 0,10–0,80 | Invändiga cylinderborrningar | Korsmönster för vätskeretention |
| Slipning | 0,20–1,60 | Kolvstänger, pumpaxlar | Hög dimensionell noggrannhet, enriktade märken |
| Superfinishing | 0,02–0,20 | Högcykliska kolvstänger | Platåfinish, högt lagerförhållande |
| Putsning | 0,01–0,10 | Specialiserade ventilspolar | Spegelliknande yta, mycket låg friktion |
Henning appliceras universellt på cylinderrör för att skapa en jämn yta med djupa dalar för oljeretention. Slipning ger den nödvändiga cylindriciteten för kolvstänger, medan superfinishing (eller mikrofinishing) tar bort det amorfa ytskiktet som lämnats efter slipning, vilket exponerar det hårdare basmaterialet och maximerar lagerarean.
Effekter på friktion, läckage, tätningslivslängd och slitage
Den valda ytbehandlingsmetoden förändrar fundamentalt komponentens driftsfriktion och känslighet för läckage. En renodlad slipad stång har mikroskopiska toppar som kan fungera som ett rasp mot polyuretan-tätningar, vilket accelererar slitage och ökar brytfriktionen. Genom att tillämpa en superfinishing-process avkortas dessa toppar, vilket minskar friktionskoefficienten med upp till 40 % jämfört med en standardslipad ytbehandling. Denna minskning av friktion minimerar värmegenerering och förlänger den dynamiska tätningens livslängd, vilket ofta flyttar den genomsnittliga tiden mellan fel (MTBF) från 5 000 timmar till över 15 000 timmar i tunga applikationer. Omvänt kommer ett alltför polerat hål som saknar tillräckligt daldjup inte att behålla en smörjvätskefilm, vilket leder till stick-slip-fenomen och snabb tätningsnedbrytning.
Att välja metoder baserat på prestandakrav
Att välja den optimala ytbehandlingsmetoden kräver att man balanserar prestandakrav mot tillverkningsbegränsningar. lågtryck, lågcykliga jordbrukscylindrar, är en standard skivad och rullpolerad borrning i kombination med en centerlös slipad stång ofta tillräckligt och mycket kostnadseffektivt. Emellertid kräver flyg- och rymdställdon eller högfrekventa industriella servon som arbetar vid 3 000 psi (210 bar) och högre honing och bandsuperfinishing för att garantera nollläckageprestanda och minimal hysteres. Ingenjörer måste matcha finbehandlingsmetoden till den specifika tätningsprofilen och driftsvätskan, vilket säkerställer att den resulterande mikrogeometrin stöder det avsedda hydrodynamiska tillståndet.
Krav på processkontroll och inspektion
Precisionsfinish är mycket känslig för processvariationer. Att upprätthålla en jämn kvalitet över stora produktionsserier kräver strikta arbetsflödeskontroller, avancerad mätteknik och stabila miljöförhållanden för att förhindra avvikelser utanför toleransgränserna.
Inkommande inspektion och arbetsflödeskontroll
Effektiv processkontroll börjar före finbearbetningssteget. Inkommande inspektion måste verifiera dimensionsnoggrannheten, hårdheten och rakheten hos förbearbetade ämnen. Om ett cylinderrör uppvisar ett förbearbetningskast som överstiger 0,05 mm, kan den efterföljande heningsprocessen misslyckas med att korrigera geometrin, vilket resulterar i ojämn väggtjocklek och lokala hårda punkter. Arbetsflödeskontrollsystem måste spåra varje sats genom värmebehandling, plätering och finbearbetning, vilket säkerställer att parametrar som slipkornstorlek, kylvätskeflödeshastighet och verktygsmatningshastigheter strikt upprätthålls och låses mot obehöriga justeringar.
Mätteknik, kvalitetsregister och spårbarhet
Validering av toleranser på submikrometernivå kräver sofistikerad mätutrustning. Taktila stylusprofilometrar och beröringsfria optiska interferometrar används för att mäta Ra-, Rz- och lagerareakurvor med upplösningar ner till 0,001 mikrometer. Koordinatmätmaskiner (CMM) verifierar makrogeometriska egenskaper som cylindricitet och koncentricitet. För att uppfylla kraven inom flyg- och rymdindustrin och tung industri måste tillverkare upprätthålla omfattande kvalitetsregister och koppla specifika mätdata till enskilda komponenters serienummer. Denna spårbarhet säkerställer att om ett fältfel inträffar kan de exakta ytparametrarna och maskininställningarna från tillverkningsdatumet granskas för rotorsaksanalys.
Standarder och miljökontroller
Miljöstabilitet är oförhandlingsbar vid ytbehandling och inspektion av hydrauliska komponenter med ensiffriga mikrontoleranser. Mättekniklaboratorier och högprecisionsteknik efterbehandlingsceller måste arbeta under strikta temperaturkontroller, vanligtvis vid 20 °C (±1 °C), för att eliminera termiska expansionsartefakter under mätning. Dessutom anpassar tillverkningsanläggningar ofta sina processkontroller till globala standarder som fastställts av Internationella standardiseringsorganisationen, såsom ISO 9001 för kvalitetsledningssystem. Kylvätskefiltreringssystem måste också övervakas noggrant, eftersom partikelföroreningar i skärvätskan större än 5 mikrometer kan skada komponentytan och omedelbart orsaka kassering.
Att välja en partner för efterbehandling av hydrauliska komponenter
Eftersom avancerad efterbehandling av hydrauliska komponenter är kapitalintensiv och kräver specialiserad expertis, outsourcar OEM-företag ofta dessa operationer. Att välja en efterbehandlingspartner är ett avgörande beslut i leveranskedjan som påverkar produktens övergripande tillförlitlighet, time-to-market och enhetens ekonomi.
Kompetensfrågor för leverantörer
Vid utvärdering av potentiella leverantörer av ytbehandling måste OEM-tillverkare utforska bortom grundläggande kapacitetskrav. Kritiska kapacitetsfrågor inkluderar: Vilken är den maximala längden och diametern som anläggningen kan finslipa eller hala? Kan leverantören konsekvent uppnå en Rk-varians (kärnans ojämnhetsdjup) på mindre än 10 % över ett 3-metersslag? Dessutom bör deras förmåga att hantera specialbeläggningar som HVOF eller keramiska plasmasprutor bedömas. Det är också viktigt att förstå deras interna mätkapacitet; en leverantör utan optiska ytmätningsverktyg kan inte tillförlitligt validera avancerade platåhonningskrav för högpresterande servoapplikationer.
Totalkostnad, ledtid och logistik
Även om enhetspriset för ytbehandling är viktigt, dikteras den totala ägandekostnaden av ledtider, logistik och kvalitetsutbyte. En leverantör som erbjuder en 15 % lägre enhetskostnad men arbetar med en kassationsgrad på 3 % kan allvarligt störa en OEM-tillverkares monteringsschema, särskilt när råmaterialkostnaderna är höga. Ledtiderna för precisionsytbehandling varierar vanligtvis från 2 till 6 veckor, beroende på komplexiteten i pläterings- och slipningsoperationerna. Minsta orderkvantiteter (MOQ) spelar också en roll; vissa specialiserade leverantörer kräver MOQ på 100+ enheter, vilket kanske inte överensstämmer med specialanpassad eller lågvolymproduktion av tunga maskiner. Närhet till OEM-tillverkaren eller robusta logistiknätverk är avgörande för att minimera transportskador på högpolerade ytor.
Beslutsramverk för leverantörsval
För att systematisera urvalsprocessen bör upphandlingsteam använda ett viktat beslutsramverk som utvärderar teknisk kompetens tillsammans med kommersiell lönsamhet.
| Utvärderingskriterier | Vikt | Viktiga indikatorer för hög prestanda |
|---|---|---|
| Teknisk förmåga | 35 % | Submikrontoleranser, kapacitet för flera processer (slipning, superfinishing) |
| Kvalitet och mätteknik | 30 % | ISO-certifieringar, intern CMM och optisk profilometri, |
| Kapacitet och ledtid | 20 % | Skalbar genomströmning, historisk leveranstid >95 %, flexibla MOQ:er |
| Finansiell stabilitet | 15 % | Återinvestering i ny CNC-utrustning, stabila råvaruleveranskedjor |
Genom att tillämpa detta ramverk kan OEM-tillverkare objektivt jämföra leverantörer och säkerställa att den valda partnern har både den tekniska noggrannheten för att uppfylla exakta specifikationer och den operativa mognad som krävs för att stödja långsiktiga produktionskontrakt.
Viktiga slutsatser
- Specificera hydraulisk ytbehandling med hjälp av funktionella ytparametrar som Ra, Rz, Rmr, Rvk och Rk snarare än enbart genom visuell jämnhet.
- Håll den typiska ojämnheten för hydraulcylinderborrningen inom cirka 0,1 till 0,4 mikrometer Ra om inte tätningskonstruktionen eller arbetscykeln kräver ett annat mål.
- Kontrollera rundhet under 0,005 mm och rakhet under 0,01 mm per meter för högpresterande servohydrauliska cylindrar för att minska ojämn tätningsbelastning.
- Betrakta en Ra-avvikelse på 0,2 mikrometer som betydande eftersom den kan förkorta den dynamiska tätningens livslängd och öka bypassläckaget.
- Använd efterslipning för att bibehålla den slutliga beläggningstjockleken, vanligtvis 20 till 50 mikrometer, samtidigt som måttnoggrannheten bibehålls.
- Använd repeterbara automatiserade efterbehandlingsprocesser när produktionsvolym, säkerhetskrav eller toleranskrav gör manuell variation oacceptabel.
Vanliga frågor
Varför är efterbehandling av hydrauliska komponenter avgörande för systemets tillförlitlighet?
Finishen styr mikrogeometrin, inte bara utseendet. Korrekt ytjämnhet, daldjup och lageryta hjälper till att bibehålla en hydrodynamisk oljefilm, minska tätningsslitage, förhindra läckage och stödja säker drift vid tryck som ofta når 350 till 700 bar.
Vilken ytjämnhet är typisk för hydraulcylindrar?
Många hydraulcylindrar kräver ett Ra på cirka 0,1 till 0,4 mikrometer. Det exakta målet beror på tätningsmaterial, driftstryck, smörjförhållanden och den erforderliga balansen mellan oljeretention och låg friktion.
Hur kan dålig ytbehandling skada hydrauliska tätningar?
Överdrivna mikroskopiska toppar kan nöta elastomeriska tätningar under aktivering. Även en Ra-variation på 0,2 mikrometer utöver specifikationen kan avsevärt förkorta tätningens livslängd, öka internt bypassläckage och minska systemtrycket.
Vilka geometriska toleranser är viktiga förutom ojämnhet?
Rundhet och rakhet är avgörande. Högpresterande servohydrauliska cylindrar kan kräva en rundhet som är snävare än 0,005 mm och en rakhet under 0,01 mm per meter för att förhindra ojämn tätningsbelastning och vätskebypass.
Varför ytbeläggs beläggningar efter applicering?
Beläggningar som hårdkrom eller HVOF-volframkarbid ger hårdhet och korrosionsbeständighet, men måste slipas eller poleras till slutlig storlek. Efterbehandling hjälper till att bibehålla dimensionstolerans och önskad beläggningstjocklek, ofta runt 20 till 50 mikrometer.