


En spegelblank armaturyta uppnås inte genom att begära att en del ska se "blank" ut; det uppnås genom att kontrollera ytjämnhet, glans, materialbeteende, verktygstyp och processrepeterbarhet. För tillverkare av belysningsarmaturer kan skillnaden mellan ett attraktivt dekorativt hölje och en funktionell optisk reflektor avgöra hela poleringsstrategin, kostnadsstrukturen och inspektionsmetoden. Premiummål som Ra under 0,05 µm och glans ovanför 95 GU kräver disciplinerade specifikationer och stabila produktionsförhållanden. Den här artikeln förklarar hur man definierar ytbehandlingskrav, undviker överpolering av delar med låg marginal, hanterar SKU-komplexitet och använder repeterbara poleringsprocesser för att förbättra utbyte, genomströmning och ytkonsistens.
Hur man definierar krav på spegelfinish för belysningsarmaturer
Att uppnå en felfri, högreflekterande yta på armaturer kräver exakta specifikationer snarare än subjektiva visuella bedömningar. För tillverkare är övergången från ett generiskt "blankt" krav till en strikt definierad teknisk standard det första steget i att optimera poleringsprocessDet är avgörande att tidigt skilja mellan ytbehandlingar för kosmetiska speglar för dekorativa höljen och funktionella krav på optiska reflektorer; dessa två tillämpningar har vitt skilda tröskelvärden för acceptabla ytjämnheter, teststandarder och kostnadsdrivare. Utan exakta toleranser kämpar produktionsanläggningar med att anpassa sina slipprocesser till den ursprungliga designintentionen, vilket leder till varierande kvalitet och oförutsägbara utbyten.
Definitioner av spegelblank yta och glansmål
För att eliminera tvetydigheter i ytbehandling måste tillverkare definiera spegelblanka ytbehandlingar med hjälp av kvantifierbara mätvärden. Industristandarden bygger på genomsnittlig ytjämnhet (Ra) och glansenheter (GU). En äkta spegelblank yta kräver vanligtvis en Ra på mindre än 0,05 µm (2 mikrotum). Ytor med högre Ra-värden sprider ljus, vilket skapar ett mjölkaktigt eller disigt utseende snarare än en skarp reflektion.
Glansmätare ger ett sekundärt, mycket tillförlitligt mått för spegelreflektion. För premium spegelytor bör ytan visa sig över 95 GU mätt i 20 graders vinkel. Det är viktigt att notera att dessa Ra 95 GU-mål representerar premiumstandarder för dekorativ belysning. Dessutom, medan spegelytor i barmetall på mässing eller rostfritt stål kan fungera som slutgiltigt ändtillstånd (förutsatt att de är skyddade mot missfärgning och korrosion), beror den slutliga reflektiviteten ofta på efterföljande plätering eller PVD-beläggningar (fysisk ångavsättning). Om en komponent ska få en utjämnande elektroplätering eller högblank PVD-beläggning, kan poleringsmål i barmetall ibland mildras för att minska onödiga kostnader. Genom att införliva dessa mätvärden i tekniska ritningar, ofta med hänvisning till ISO standarder för ytstruktur, såsom ISO 4287, säkerställer att både interna kvalitetskontrollteam och externa leverantörer delar ett enhetligt mål.
Dekorativt värde, SKU-komplexitet och genomströmningsmål
Definitionen av kravet på en spegelblank yta påverkas starkt av arbetsstyckets dekorativa värde, komplexiteten hos lagerhållningsenheterna (SKU) och anläggningens genomströmningsmål. Lyxiga arkitektoniska armaturer kan absorbera kostnaden för intensiv polering i flera steg, medan kommersiella downlight-lister kräver snabba och mycket repeterbara bearbetningsstandarder.
Tillverkare måste också inse de minskande vinsterna med att jaga en äkta spegelblank yta för kommersiella komponenter med låg marginal. I många tillämpningar är en felfri spegelyta kommersiellt onödig. Alternativa ytbehandlingskrav – såsom elektropolering, kemisk polering eller vibrerande ytbehandling – kan specificeras för att uppnå acceptabel satin- eller borstad estetik till en bråkdel av kostnaden och tiden.
Hög SKU-komplexitet fungerar ofta som en flaskhals när processkrav definieras. Anläggningar som hanterar flera olika komponent-SKU:er per skift upplever ofta en betydande minskning av den totala genomströmningen – vanligtvis 15 % till 20 % (ett illustrativt internt riktmärke) – på grund av ständig omkalibrering av poleringsutrustning och hjulbyten. För att upprätthålla genomströmningsmålen måste produktionschefer standardisera basgeometrier där det är möjligt och gruppera SKU:er efter material och erforderligt poleringstryck, vilket minimerar maskinens stilleståndstid mellan batcher.
Material och fixturgeometrier som påverkar poleringskostnaden
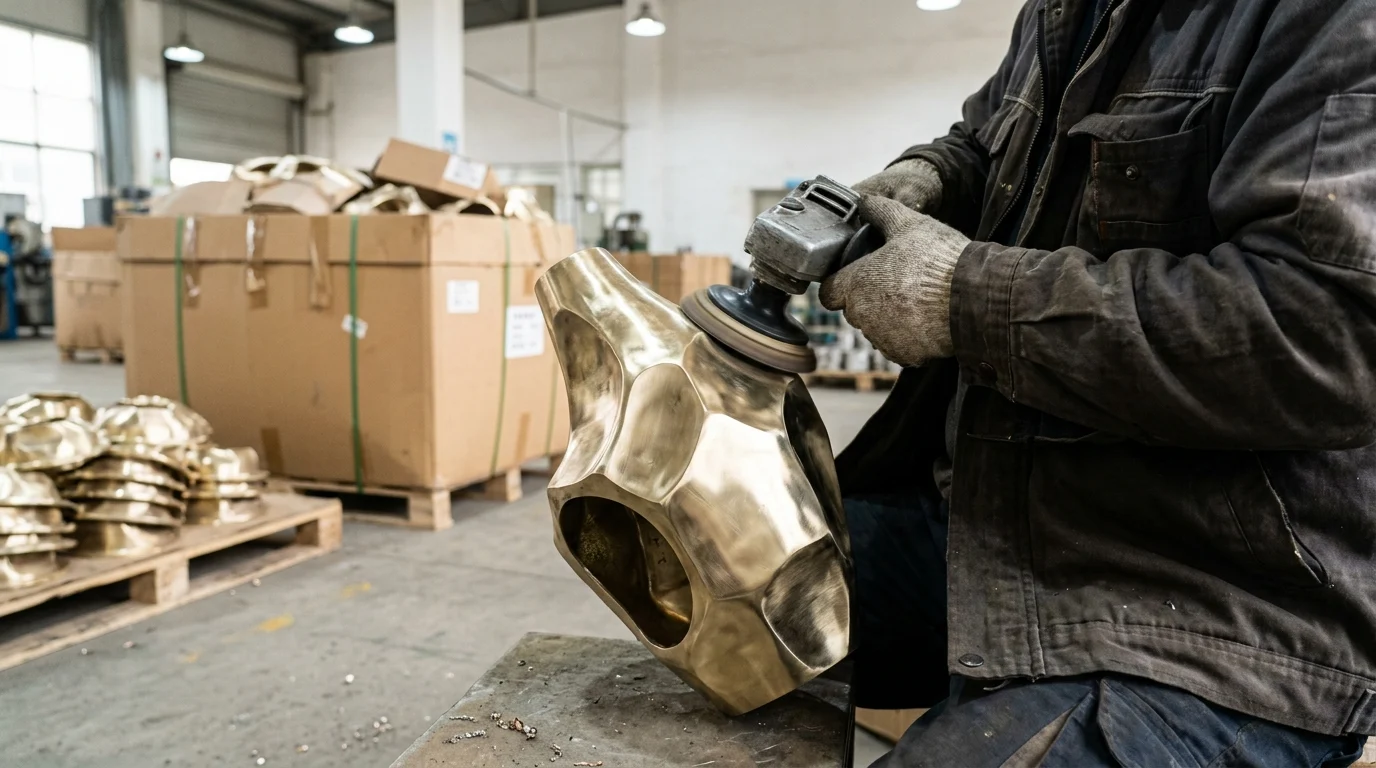
Basmaterialegenskaper och detaljtopografi fungerar som de primära kostnadsdrivarna vid ytbehandling. Det invecklade samspelet mellan en legerings metallurgiska hårdhet, dess värmeledningsförmåga och arbetsstyckets fysiska form dikterar cykeltider, slipmedelsförbrukning och den slutliga utbytesgraden.
Aluminium, rostfritt stål, mässing, zamak och pläterade delar
Olika metaller reagerar fundamentalt olika på slipande friktion. Aluminiumlegeringar (som 6061 eller 6063) poleras snabbt på grund av sin relativa mjukhet men har hög värmeledningsförmåga, vilket gör dem mycket känsliga för värmeförvrängning och ytfläckar om skivhastigheterna hanteras dåligt. Omvänt kräver rostfritt stål (t.ex. 304- eller 316-serien) högt skivtryck och aggressiva skärmedel. Polering av rostfritt stål kräver vanligtvis betydligt längre cykeltider än mässing, men det ger överlägsen långsiktig hållbarhet för exteriöra komponenter.
Mässing är fortfarande ett föredraget material för exklusiv dekorativ belysning på grund av dess utmärkta bearbetbarhet och snabba utveckling till en högblank yta. Zamak (zinklegering) gjutgods, som ofta används för komplexa fästen och ändknoppar, presenterar unika utmaningar. Även om Zamak kräver kortare tid för initial materialborttagning, är processen mycket känslig; den måste ta bort glödhet utan att bryta den täta yttre huden, eftersom exponering av underytans porositet oundvikligen kommer att orsaka blåsbildning under efterföljande galvanisering.
| Material | Typisk förpolering Ra (µm) | Relativt poleringstidsindex | Primär defektrisk |
|---|---|---|---|
| Aluminium (extruderad) | 0,8–1,2 | Baslinje | Värmeförvrängning, utsmetning |
| Mässing (gjuten/fräst) | 1,2–1,6 | Måttlig | Överpolering av skarpa detaljer |
| Rostfritt stål (304) | 1,5–2,0 | Hög | Värmetoning, snabbt slipande slitage |
| Zamak (Rollbesättningen) | 0,6–1,0 | Låg | Exponering av underjordisk porositet |
*Obs: Värden för relativa poleringstidsindex är illustrativa interna uppskattningar kategoriserade i kvalitativa nivåer.
Fixturformer med högsta poleringsrisk
Geometrin dikterar åtkomligheten till polerskivan och påverkar i hög grad defektfrekvensen. Arbetsstycken med djupa invändiga urtag, skarpa invändiga hörn med radier under 5 mm och tunnväggiga profiler med en tjocklek under 1,5 mm medför de högsta poleringsriskerna. Dessa specifika mått fungerar som vanliga illustrativa riktlinjer för högriskgeometrier snarare än strikta universella standarder.
Djupa fördjupningar orsakar ojämnt skivtryck och begränsar flödet av flytande polermedel, vilket resulterar i otillräcklig reflektion i skuggade områden. Tunnväggiga geometrier är benägna att deformeras under mekaniskt tryck och lokal värme som genereras av sisal- och bomullspolermedel, vilket ofta leder till oåtervinningsbart skrot.
Hur material och geometri påverkar processvalet
Skärningspunkten mellan materialhårdhet och komponentgeometri styr slutligen valet av poleringsmaskinerPlatta arkitektoniska belysningspaneler möjliggör användning av höghastighetsmaskiner för genomgående flatbäddspolering, vilket kan uppnå exceptionellt höga bearbetningshastigheter.
Däremot kräver utsmyckade mässingskronor eller komplexa gjutna aluminiumlampetter fleraxliga artikulationer för att säkerställa att polerskivan förblir vinkelrät mot den böljande ytan. Denna geometriska komplexitet begränsar genomströmningen till ensiffriga enheter per timme, vilket dikterar ett val mellan högkvalificerat manuellt arbete eller avancerade automatiserade system som kan anpassa sig till komplexa konturer.
Effektiva processvägar för spegelblank polering
En systematisk, flerstegs metod för ytförfining är avgörande för att eliminera skador under ytan som orsakas av gjutning, stansning eller CNC-bearbetning. Att försöka kringgå mellanliggande slipande steg lämnar oundvikligen mikrorepor som manifesterar sig som optisk distorsion när den slutliga armaturen är pläterad eller belyst.
Avgradning, slipning, slipning och polering
Standardprogressionen för att uppnå en spegelblank yta går metodiskt från grov avverkning till ultrafin färgpolering. Sekvensen börjar vanligtvis med gradning och slipning med keramiska eller zirkoniumoxidslipband med kornstorlek 120 för att ta bort delningslinjer och kraftiga bearbetningsmärken. Ytan förfinas sedan genom progressiva slipningssteg – vanligtvis 240, 400, 600 och upp till kornstorlek 800.
När ytan når ett jämnt repmönster med 800 grit påbörjas poleringsfasen. Detta innebär kraftig slipning med styva sisalskivor och aggressiva tripoli-massor, följt av mellanliggande polering. Det sista steget använder mjuka, löst sydda bomullsskivor i kombination med fin rouge (aluminiumoxid eller kromoxid) för att uppnå de tidigare definierade ytjämnhetsmålen och ge metallen en djup, felfri lyster.
Manuell polering, robotpolering och hybridarbetsflöden
Manuell polering är starkt beroende av operatörens skicklighet och taktil feedback, vilket gör den lämplig för dekorativa komponenter med låg volym och hög komplexitet. Manuella processer lider dock av utmattningsinducerad inkonsekvens under ett produktionsskift. Robotiska poleringsceller löser detta genom att använda 6-axliga ledade armar och kraftföljsamma ändeffektorer. Dessa automatiserade system upprätthåller exakt, programmerat tryck mot kontakthjulet och anpassar sig sömlöst till komplexa konturer för att säkerställa konsekvens under ett produktionsskift.
Många moderna tillverkare använder hybridarbetsflöden. I dessa konfigurationer hanterar robotceller den stora majoriteten av den tunga skärningen och mellanslipningen – där konsistens och tryck är av största vikt – medan mänskliga operatörer utför den slutliga färgpoleringen och de invecklade touch-upsen, och utnyttjar mänsklig synskärpa för att säkerställa att spegelblankheten uppfyller estetiska standarder.
Kontroller som minskar dis, apelsinskal, vågor och dragmärken
Ytdefekter som dis, apelsinskal, vågor och dragmärken är direkta resultat av dålig processkontroll. Apelsinskal uppstår ofta när för högt skivtryck genererar lokal värme som överstiger den specifika legeringens termiska tröskelvärde, vilket gör att metallen mikroböjer sig och drabbas av termisk distorsion. Vågor orsakas vanligtvis av inkonsekventa matningshastigheter eller ojämnt manuellt tryck.
För att mildra dessa problem måste tillverkare implementera strikta spindelhastighetskontroller. Optimala verkliga ythastigheter (periferihastigheter) varierar beroende på material men ligger generellt mellan 25 och 40 meter per sekund (m/s), eller ungefär 5 000 till 8 000 ytfot per minut (SFPM). Det är ett vanligt tekniskt fel att ange detta enbart som varvtal; det faktiska maskinens varvtal måste noggrant beräknas baserat på den specifika skivdiametern för att uppnå och bibehålla dessa målythastigheter. Dessutom förhindrar automatiserad, exakt tidsinställd applicering av flytande polermedel att skivan körs torr, vilket är den främsta orsaken till bromsmärken och mikrobrännskador på känsliga legeringar.
Kvalitetskontroll, efterlevnad och ytskydd
Validering av en spegelblank yta kräver rigorösa metrologiska och miljömässiga tester för att säkerställa att ytan inte bara uppfyller estetiska kriterier utan även tål efterföljande kemisk bearbetning och slutanvändningsmiljön. Robusta ramverk för kvalitetskontroll förhindrar kostsamma fel i slutet av tillverkningscykeln.
Mätbara acceptansstandarder för spegelytor
Medan visuell inspektion under kontrollerad, högintensiv belysning (vanligtvis reglerad mellan 1 000 och 1 500 lux vid inspektionsbänken) fortfarande är standardpraxis, är objektiv mätning avgörande för skalbar produktion. Profilometrar används för att mäta Ra och Rz (genomsnittligt ytjämnhetsdjup), medan digitala glansmätare verifierar reflektiviteten mot en kalibrerad standard.
Genom att använda statistisk processkontroll (SPC) och fastställa tydliga numeriska tröskelvärden för dessa mätvärden kan tillverkare effektivt hantera processavvikelser. En väloptimerad poleringslinje bör sträva efter att hålla en kasseringsgrad i slutskedet under 2 % (ett illustrativt internt riktmärke), vilket säkerställer att endast geometriskt och optiskt perfekta delar går vidare till plätering eller montering.
Beläggningskompatibilitet, pläteringsvidhäftning och korrosionsbeständighet
En polerad yta måste vara kemiskt ren innan den genomgår PVD-beläggning (fysisk ångdeponering), galvanisering eller klarlackering. Resterande polermedel – bestående av fetter, talg och slipande damm – fungerar som barriärskikt som orsakar katastrofala vidhäftningsfel. Följaktligen är robusta ultraljudsrengöringsprotokoll med alkaliska rengöringsmedel obligatoriska.
För att verifiera ytans beredskap och beläggningens integritet måste färdiga komponenter klara korsvis vidhäftningstest (ISO 2409). För att garantera lång livslängd i fuktiga eller kustnära miljöer utsätts de slutliga pläterade eller belagda delarna dessutom för neutral saltspraytestning (ISO 9227). Premiumkomponenter för arkitektonisk belysning måste vanligtvis motstå minst 96 timmars kontinuerlig saltspray utan att uppvisa tecken på korrosion av basmetallen eller delaminering av beläggningen.
| QC-parameter | Mätverktyg | Målvärde / Tröskelvärde | Tillämplig standard |
|---|---|---|---|
| Ytjämnhet | Stylusprofilometer | Ra | ISO 4287 |
| Spegelglans | Glansmätare (20° vinkel) | > 95 GU | ISO 2813 |
| Beläggningens vidhäftning | Tvärsnittstestare | Klass 0 (Ingen skalning) | ISO 2409 |
| Korrosionsbeständighet | Saltspraykammare | > 96 timmar till första rost | ISO 9227 |
Batchspårbarhet och leverantörsdokumentation
Genom att upprätthålla strikt partikontroll säkerställs ansvarsskyldighet i hela leveranskedjan. Tillverkare och deras poleringspartners måste implementera spårbarhetssystem för partier som kopplar färdiga komponenter tillbaka till specifika poleringsskift, slipbatcher och operatörs-ID. Leverantörer bör rutinmässigt tillhandahålla överensstämmelseintyg (CoC) som specificerar inspektionsmåtten för varje parti.
Denna dokumentationsnivå är inte bara ett internt kvalitetsverktyg; det krävs alltmer för internationell efterlevnad och riskreducering. Robust spårbarhet överensstämmer med globala handelsstandarder och ramverk för leveranskedjans integritet, vilket säkerställer att tillverkare snabbt kan isolera och återkalla defekta batcher utan att äventyra hela sitt distributionsnätverk.
Beslut om polering internt, automatiserat eller outsourcat
Att fastställa den optimala poleringsstrategin – oavsett om man ska hålla processen internt, investera i automatisering eller outsourca till specialiserade leverantörer – kräver en omfattande analys av den totala ägandekostnaden (TCO).
Viktiga slutsatser
- Specificera spegelblanka ytor med mätbara mål som Ra
- Separera kraven för dekorativa speglar från kraven för funktionella optiska reflektorer eftersom deras ytjämnhetsgränser, testmetoder och kostnadsdrivare skiljer sig åt.
- Slappna av med polering av rena metallmål när galvanisering eller PVD ger den slutliga utjämningen och reflektionen, så att processen inte slösar cykeltid.
- Gruppera SKU:er efter material, geometri och erforderligt poleringstryck för att minska omställningar och undvika den genomströmningsförlust på 15 % till 20 % som är vanlig vid högblandad produktion.
- Hänvisa till ytstrukturstandarder som ISO 4287 på tekniska ritningar för att samordna konstruktörer, kvalitetsteam, utrustningsoperatörer och externa leverantörer.
- Använd robotpoleringsutrustning när jämnt tryck, bankontroll och repeterbarhet behövs för storskalig produktion av belysningsarmaturer.
Vanliga frågor
Vilken ytjämnhet definierar en äkta spegelblank yta för belysningsarmaturer?
En premiumspegelfinish kräver vanligtvis ett Ra under 0,05 µm, eller cirka 2 mikrotum. Högre ojämnhet sprider ljus och kan göra att ytan ser suddig ut istället för skarpt reflekterande.
Hur ska tillverkare mäta kvaliteten på spegelfinishen?
Använd både ytjämnhets- och glansmätningar. Ett vanligt premiummål är Ra
Behöver alla belysningskomponenter en fullständig spegelpolering?
Nej. Dekorativa höljen, optiska reflektorer, kommersiella lister och delar som senare beläggs med plätering eller PVD kan behöva olika ytbehandlingsnivåer. Överspecificerad spegelpolering kan öka kostnaderna och cykeltiden.
När kan poleringsmål på rena metaller avlastas?
Målen kan bli mer avslappnade när en utjämnande elektroplåt eller högblank PVD-beläggning skapar den slutliga reflekterande ytan. Poleringsspecifikationen bör matcha hela ytbehandlingsprocessen, inte bara det bara underlaget.
Varför minskar SKU-komplexiteten poleringskapaciteten?
Frekventa förändringar i geometri, material, poleringstryck, hjul och robotprogram ökar stilleståndstiden. Anläggningar med många SKU:er kan se en minskning av genomströmningen med 15 % till 20 % utan batchning och standardisering.