


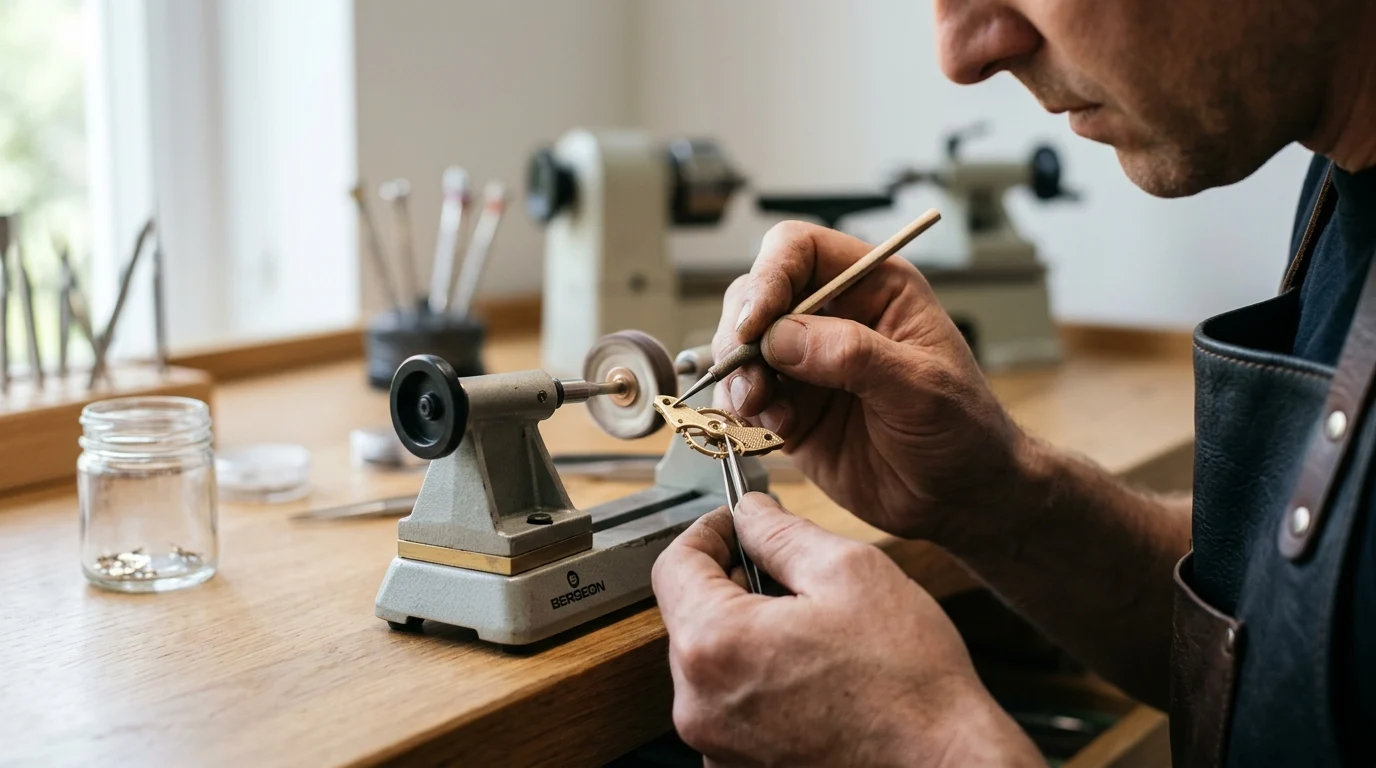
Ett urverk kan se lugnt ut från utsidan, men inuti finns det ett tätt nätverk av svängningar, hjul, fjädrar och gångytor som arbetar under konstant belastning. I den skalan är polering inte kosmetiskt – det är ett kontrollerat tekniskt steg som påverkar friktion, smörjmedelsbeteende, komponenternas livslängd och energiöverföring. Den här artikeln förklarar varför Ytkvaliteten är viktig inom urmakare, vilka delar som kräver mest uppmärksamhet, och hur professionell polering skiljer sig från enkel gradning eller dekorativ ytbehandling. Från Ra-yvhetsnivåer till riskerna med överpolering är målet enkelt: skapa små komponenter som uppfyller höga prestandastandarder utan att kompromissa med passform, geometri eller långsiktig tillförlitlighet.
Varför polering av klockkomponenter är viktigt
Polering av klockkomponenter förenar estetisk briljans med mekanisk tillförlitlighet. Inom urmakarteknik är felmarginalen mikroskopisk, vilket gör ytbehandling till en ingenjörsdisciplin som styrs av strikta metrologiska standarder snarare än bara ett hantverk.
Den exakta miljön kring ett urverk innebär att även den minsta ytliga defekten kan påverka prestandan. En enda mekanisk klocka eller armbandsur innehåller hundratals samverkande komponenter som arbetar under varierande nivåer av spänning och vridmoment. Att säkerställa att dessa delar är polerade enligt exakta specifikationer hjälper till att garantera det slutliga instrumentets livslängd och noggrannhet – även om dessa resultat också i hög grad beror på urverkets arkitektur, materialval, smörjning och monteringskvalitet.
Effekter på friktion och passform
Friktion är den främsta fienden för all mekanisk rörelse. Kugghjulsdriften är beroende av den mycket effektiva överföringen av kinetisk energi från huvudfjäderns cylinder genom en serie hjul och pinjonger. När ytjämnheten (Ra, det aritmetiska medelvärdet av mikroskopiska yttoppar och -dalar) hos dessa samverkande delar reduceras till strikta branschmål, sjunker friktionskoefficienten avsevärt.
I armbandsur och bärbara klockor är denna optimering avgörande för att upprätthålla en jämn balansamplitud (rotationsgraden på balanshjulet). Pendelur förlitar sig på liknande sätt på minimerad friktion för jämna svängningar. Modern urteknik förlitar sig på specialiserade syntetiska smörjmedel som endast fungerar optimalt när de appliceras på ytor med specifika mikrogeometrier. Om en yta är för grov kommer den att nöta den samverkande komponenten; om den är för slät kan den misslyckas med att behålla de nödvändiga mikroskopiska oljedropparna. Beroende på urverkets design kan uppnåendet av den specificerade grovheten mätbart öka gångreserven och bidra till att förlänga serviceintervallen.
Delar som kräver precisionspolering
Precisionspolering är avgörande för delar som utsätts för hög friktion, snäva toleranser eller kontinuerlig dynamisk belastning. Klockdrevens pivoter – som ofta mäter flera millimeter i diameter, jämfört med de mikroskopiska pivoterna på 0,10 mm till 0,50 mm som vanligtvis ses i klockor – måste rotera utan ansträngning i mässingsbussningar eller syntetiska rubinlager. Om en pivot lämnas opolerad kommer de mikroskopiska åsarna som svarven lämnar att fungera som en fil mot lagret, vilket orsakar snabb nedbrytning.
I både armbandsur och mekaniska klockor kräver flykthjul och pallgafflar (eller palljuveler) perfekt polerade impulsytor för att fungera utan för tidigt slitage, eftersom de låses och låses upp kontinuerligt. Även till synes stationära komponenter, såsom innerväggarna i huvudfjäderrör, genomgår rigorös polering. En pipas insida måste uppfylla specifika mål för ytjämnhet för att förhindra att den tätt spiralformade huvudfjädern kärvar eller skakar när den rullas ut.
Vad professionell polering av klockkomponenter inkluderar
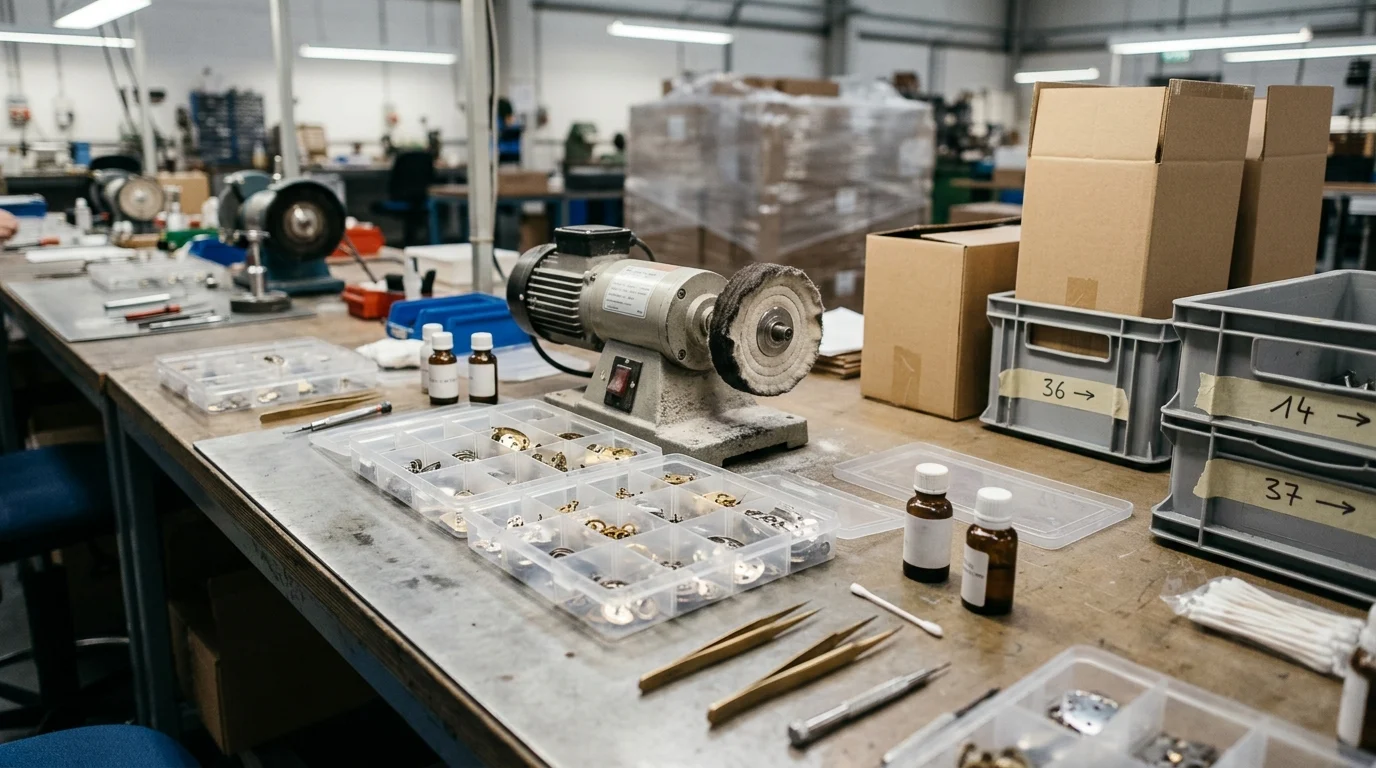
Professionell polering av klockkomponenter bygger på subtraktiv tillverkning, vilket innebär att materialavverkningen måste beräknas i de ursprungliga bearbetningsdimensionerna. Strikta internationella riktlinjer, såsom ytstrukturstandarder publicerade av organisationer som ISO, tillhandahåller de grundläggande ramverk som komponenttillverkare använder för att kalibrera sin utrustning för yttestning.
Polering kontra gradning och ytbehandling
Inom precisionsmikromekanik måste polering vara tydligt åtskild från gradning och grovbearbetning. Gradning fokuserar på att ta bort bearbetningsskär, grader eller vassa artefakter som lämnats kvar av CNC-fräsning, trådgnist eller stansningsprocesser. Dessa grader är ofta större än 0,1 mm och kräver aggressiv mekanisk eller kemisk borttagning.
Grovpolering förbereder den underliggande ytan, medan precisionspolering är det sista, delikata steget som förfinar ytjämnheten utan att ändra delens grundläggande geometri. En typisk professionell poleringscykel är utformad för att endast ta bort representativa 1 till 5 mikrometer material, medan gradning och grovpolering tar bort betydligt mer, vilket gör dem olämpliga för slutbearbetning av en känslig kugghjulspivå.
Viktiga yt- och dimensionsspecifikationer
Specifikationerna för urverk är otroligt stränga. Måttoleranser hålls ofta till representativa branschstandarder på +/- 0,002 mm. För att verifiera dessa utan att skada den polerade ytan förlitar sig tillverkarna på specialiserad beröringsfri mätutrustning.
Följande tabell visar typiska, illustrativa branschintervall för ytjämnhet och dimensionstoleransspecifikationer för kritiska komponenter i högkvalitativa mekaniska rörelser:
| Komponenttyp | Målgrovhet (Ra) | Dimensionell tolerans |
|---|---|---|
| Utrymningsdelar | 0,02–0,05 µm | +/- 0,002 mm |
| Kugghjulsspännen | 0,05–0,10 µm | +/- 0,005 mm |
| Broytor | 0,10–0,20 µm | +/- 0,010 mm |
| Huvudfjäderfat | 0,20–0,40 µm | +/- 0,015 mm |
Poleringsmetoder för små precisionsdelar
Att uppnå submikron ytfinish på miniatyriserade delar kräver en sofistikerad blandning av århundraden gamla hantverkstekniker och moderna automatiserade teknikerEftersom urverkskomponenter varierar kraftigt i form – från platta, breda bryggplattor till flerstegsdrev – måste tillverkare upprätthålla en diversifierad portfölj av efterbehandlingsmöjligheter för att uppfylla specifika specifikationer.
Manuell polering, roterande verktyg och trumling
Manuell polering är fortfarande guldstandarden för haute horlogerie (fint urmakeri), med tekniker som "svartpolering" (speculaire) – en metod som uppnår en optisk planhet som reflekterar ljus perfekt i en riktning medan den ser kolsvart ut från andra vinklar – på zink- eller tennblock belagda med fina diamantpasta.
Roterande verktyg utrustade med filt, läder eller specialiserade träpolerare hanterar komplexa, tredimensionella geometrier som till exempel bladen på ett kugghjul. För bulkbearbetning av icke-kritiska delar eller preliminär ytbehandling används centrifugal trumling och massfinish. Tumling använder slipande medier som keramiska koner eller behandlade valnötsskal för att försiktigt förfina ytor under flera timmar, vilket säkerställer konsekventa satser utan tungt manuellt arbete. Centrifugal trumling är dock i allmänhet olämplig för funktionella friktionsbärande ytor, eftersom mediets stöt kan orsaka oönskad kantrankning och äventyra snäva toleranser.
Jämförelse av ytfinish och toleranser
Olik poleringsmetoder ger väldigt olika resultat vad gäller ytkvalitet, materialavverkningshastigheter och totala cykeltider. Tillverkare måste väga dessa faktorer tungt när de utformar ett produktionsarbetsflöde.
Jämförelsetabellen nedan visar illustrativa prestandamått för vanliga poleringstekniker som används inom urverksindustrin. Observera att dessa resultat är representativa; faktiska resultat varierar avsevärt beroende på basmaterial, delgeometri, specifik utrustning, operatörens skicklighet, mätprocedurer och initialt yttillstånd:
| Poleringsmetod | Typisk ytbehandling (Ra) | Material borttaget | Genomsnittlig cykeltid |
|---|---|---|---|
| Manuell svartpolering | 1–2 µm | 30–60 minuter | |
| Precisionsroterande polering | 0,05–0,10 µm | 5–10 µm | 2–5 minuter |
| Centrifugal trumling | 0,10–0,30 µm | 10–20 µm | 2–4 timmar |
Materialspecifika poleringsval
Valet av slipmedel och teknik dikteras i hög grad av basmaterialet. Komponenter i högkolhaltigt stål, såsom pinjonger och fjädrar, härdas vanligtvis till ett representativt intervall på 600 till 800 Vickers (HV) före polering. Denna extrema hårdhet kräver aggressiva föreningar som monokristallina diamantpasta eller aluminiumoxid för att uppnå en spegelblank yta.
Omvänt är mässing och tyskt silver – material som vanligtvis används för huvudplattor och bryggor i klockor – betydligt mjukare, vanligtvis runt 100 till 150 HV. Dessa mjukare metaller kräver lättare tryck och mildare slipmedel, såsom diamantin, för att undvika djupa repor, gallring eller oönskad materialdeformation. Titan presenterar sina egna utmaningar på grund av dess tendens att oxidera och smeta ut, vilket kräver specialiserade kemisk-mekaniska poleringsuppslamningar (CMP).
Hur man kontrollerar poleringsprocessen
Kvalitetssäkring vid mikropolering integreras i varje steg i arbetsflödet för att kontrollera miljövariabler, abrasiv kontaminering och mekaniska krafter. Noggrann kalibrering krävs genom hela processen för att förhindra att högvärdiga komponenter förstörs.
Inspektions-, maskerings- och förberedelsesteg
Noggrann förberedelse krävs innan polering påbörjas. Högfrekvent ultraljudsrengöring – vanligtvis mellan 40 kHz och 80 kHz – avlägsnar skärvätskor, mikroskopiska spån och partiklar som kan förorena poleringsöverlappningarna.
Vid hantering av komplexa delar med flera funktionella ytor använder tekniker maskering för att skydda kritiska områden från oavsiktlig slipande kontakt. En kugghjuls tänder kan till exempel skyddas medan den centrala pivoten genomgår aggressiv rotationspolering. Denna riktade metod säkerställer att endast de avsedda ytorna får poleringen, vilket bevarar den omgivande geometrins integritet.
Kvalitetskontroller för dimensioner och gradborttagning
Avancerad, icke-förstörande mätteknik utgör ryggraden i kvalitetskontrollen. Som tidigare introducerats använder inspektörer optiska jämförare och lasermikrometrar för att verifiera dimensionstoleranser ner till 0,001 mm utan att riskera repor från mekaniska skjutmått.
Under stereomikroskop med 40x till 100x förstoring verifierar teknikerna borttagning av grad och ytkontinuitet. Eftersom varje poleringsomgång avlägsnar material är omarbetningen strikt begränsad (till exempel kan en komponent vanligtvis bara poleras om en eller två gånger innan den underskrider minsta dimensionstoleranser och måste skrotas). Varje plötslig ökning av defektfrekvensen signalerar vanligtvis en defekt i poleringstrycket, slipkonsistensen eller överlappningens planhet.
Förhindrar rundade kanter och ytdefekter
Oavsiktlig avrundning av skarpa, funktionella kanter är fortfarande ett vanligt och kostsamt fel vid polering av komponenter. Avancerade urtekniker som vinkling (exakt avfasning och polering av komponentkanter) kräver skarpa, distinkta övergångar mellan den högpolerade avfasningen och den plana borstade ytan på ett brygga.
Att reglera poleringstrycket är viktigt för att förhindra denna avrundning av kanterna och undvika ytdefekter som "apelsinskal" (mikroskopisk ytvågighet). automatiserade CNC-poleringsinställningar, den applicerade kraften är strikt kalibrerad för att förhindra deformation. Dessutom måste poleringsöverlappningar och block kontinuerligt ombearbetas för att förbli helt plana; en överlappning som har utvecklat även en konkavitet på 0,01 mm kommer att runda av kanterna på varje del som pressas mot den.
Hur man väljer en leverantör eller process för polering
Den globala leveranskedjan för mikromekanisk polering är mycket specialiserad. Medan internationella handelsdatabaser som Handelskarta För att lyfta fram koncentrationen av denna expertis i nav som Schweiz, Tyskland och Östasien, kräver valet av partner utvärdering av specifika kvalitetsledningssystem. Att navigera i detta landskap kräver en tydlig förståelse för kostnader, skala och funktionella prioriteringar.
De viktigaste kostnadsdrivarna
Kvalificerad arbetskraft är den främsta kostnadsdrivaren vid högprecisionspolering av komponenter. För komplexa rörelser står manuell efterbehandling och polering ofta för en betydande del av den totala tillverkningskostnaden. Att utbilda en specialist för att utföra felfri svartpolering kan ta år av lärlingstid.
Utöver arbetskraften medför de högkvalitativa förbrukningsmaterialen som krävs för processen betydande kostnader. Monokristallina diamantpastor, specialiserade läppningsfilmer och specialbearbetade tennblock är kostsamma och bryts ner snabbt. Dessutom kräver underhåll av den specialiserade mätutrustning som krävs för att verifiera toleranser på submikrometernivåer kontinuerliga investeringar i kalibrering och klimatkontrollerade miljöer.
Outsourcing kontra automatiseringskriterier
Beslutet att outsourca polering eller investera i automatisering beror till stor del på minsta orderkvantitet (MOQ) och detaljernas komplexitet. För industriella produktionsserier som överstiger 10 000 enheter per batch blir det ekonomiskt lönsamt att investera i fleraxliga CNC-poleringsmaskiner eller robotiserade ytbehandlingsceller. För begränsade produktionsserier eller prototypdelar som kräver hantverksmässig ytbehandling är det mycket mer kostnadseffektivt att outsourca till specialiserade mikromekaniska anläggningar eller att förlita sig på interna hantverkare.
Vid utvärdering av externa leverantörer bör köpare använda en praktisk checklista för att säkerställa kvalitet och tillförlitlighet:
- Certifieringar och kompetensgranskningar: Verifiera leverantörens tekniska infrastruktur, personalens expertis och efterlevnad av ISO eller motsvarande kvalitetsstandarder.
- Valideringsförfaranden för prover: Kräv dokumenterade bevis och granskade mätsystem som visar att målen för ytfinish (Ra) konsekvent kan uppnås.
- Dimensionsspårbarhet: Säkerställ att allt materialavverkande spåras och verifieras mot initiala bearbetningstoleranser.
- Kontamineringskontroll: Kontrollera strikta miljöstandarder för att förhindra korskontaminering med slipmedel.
- IP-skydd: Tillämpa sekretessavtal för att skydda patentskyddade rörelsemönster.
- Dokumenterade system för korrigerande åtgärder: Bekräfta att leverantören kan hantera erforderliga volymer och har formella protokoll för att åtgärda felfrekvensen.
Balans mellan visuell finish och funktionell precision
I slutändan måste tillverkare och inköpsteam balansera estetisk briljans med funktionell precision. Detta kräver en tydlig åtskillnad mellan kosmetisk ytbehandling – vilket förbättrar det visuella intrycket – och funktionell polering, vilket direkt minskar friktion och slitage. En överpolerad kugghjulspivå kan ha en felfri, spegelblank yta som ser spektakulär ut under en lupp, men om poleringsprocessen tar bort för mycket material kommer kugghjulet att drabbas av överdrivet radiellt glapp (oönskad sid-till-sid-rörelse i lagret) och så småningom sluta fungera.
För att undvika dessa fallgropar förlitar sig de mest framgångsrika tillverkningsstrategierna för urverk på rigorösa inspektioner av första artikeln och en tydlig kommunikation av funktionella toleranser snarare än bara estetiska önskemål.
Viktiga slutsatser
- Ange mål för ytjämnhet före bearbetning eftersom polering avlägsnar material och måste inkluderas i komponentens måtttillägg.
- Prioritera precisionspolering på pivoter, kontaktytor på gångrör, kugghjulsdelar och huvudfjäderrörets insida eftersom dessa områden direkt påverkar friktion och slitage.
- Undvik att behandla polering och gradning som samma operation; gradning avlägsnar bearbetningsrester, medan polering styr den slutliga funktionsytan.
- Matcha den slutliga mikrofinishen med smörjmedlet och urverkets design eftersom ytor som är för grova kan nöta delar, medan ytor som är för släta kanske inte håller kvar oljan bra.
- Använd uppmätta ytstrukturvärden som Ra och erkända standarder som ISO-ramverk för att göra poleringsresultaten repeterbara snarare än subjektiva.
Vanliga frågor
Varför är polering viktigt för klockkomponenter?
Polering minskar skadliga ytoppar som ökar friktion, slitage och kraftförlust. I kugghjul, pivoter, gångjärn och huvudfjädrar hjälper kontrollerad ytkvalitet till att urverket går smidigt och stöder långsiktig noggrannhet i kombination med korrekt design, smörjning och montering.
Vilka klockdelar behöver vanligtvis precisionspolering?
Delar med hög kontakt och hög belastning behöver mest uppmärksamhet, inklusive kugghjulsled, pinjonger, flykthjul, pallytorna, huvudfjäderns cylinders insida och lagerkontaktytor. Dessa delar glider, rullar, låser sig eller frigör energi upprepade gånger, så ytdefekter kan snabbt påverka prestandan.
Är polering detsamma som gradning?
Nej. Gradning tar bort vassa kanter eller löst material som lämnats kvar från bearbetningen, medan polering styr den slutliga ytstrukturen och geometrin. Vid precisionsurverk spelar båda stegen roll, men polering måste mätas noggrant eftersom överdriven materialavverkning kan förändra passform och toleranser.
Kan en klockkomponent poleras för slät?
Ja. Vissa kontaktytor måste ha mikroskopiska smörjfilmer. Om en yta är för grov kan den nöta mot kontaktytor; om den är för slät kan den inte hålla oljan effektivt. Rätt yta beror på del, belastning, material och smörjsystem.
Hur mäts poleringskvaliteten?
Tillverkare använder vanligtvis ytjämnhetsvärden som Ra, tillsammans med dimensionsinspektion och visuella kontroller under förstoring. Professionella processer kan följa erkända ramverk för ytstruktur, inklusive ISO-baserade standarder, för att säkerställa repeterbara resultat över olika batcher.